



Форматно-раскроечные центры
-
Очистка стола, направляющих и пильного узла от пыли и стружки — используется промышленный пылесос; обдув сжатым воздухом не рекомендуется, так как пыль попадает в подшипники и ускоряет их износ.
-
Проверка состояния пильных дисков — контроль отсутствия сколов на зубьях и налипания смолы. Появление дыма, запаха гари и увеличение шероховатости кромки — признаки затупления.
-
Контроль работы защитных кожухов и аспирации — аспирационная система должна обеспечивать производительность не менее 2 000 м³/ч.
Еженедельное обслуживание
-
Смазка направляющих каретки — применяются пластичные смазки NLGI 1–2 на литиевой основе для шариковых и линейных кареток; для роликовых — тонкая плёнка масла ISO VG 32–68.
-
Проверка натяжения ремней привода пильного узла — перетянутый ремень вызывает нагрев шпинделя и ускоренный износ подшипников; ослабленный ремень проскальзывает при нагрузке.
-
Очистка и проверка подвижных кареток и упоров — удаление остатков смолы и клея с рабочих поверхностей.
Ежеквартальное и полугодовое обслуживание
-
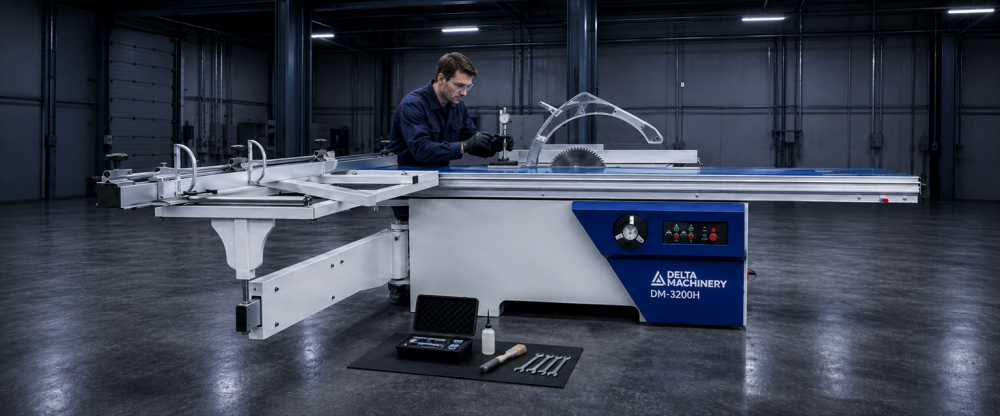
Проверка параллельности упора пильному диску и точности углов распила (0° и 45°) — отклонение на 0,1° даёт заметный брак на длинных деталях.
-
Замена щёток электродвигателя (если применимо) — изношенные щётки искрят и повреждают коллектор.
-
Вибродиагностика шпиндельного узла — биение посадочного места в радиальном и осевом направлениях не должно превышать 0,03 мм Интервесп: процедуры настройки и проверки форматных станков. Температура шпинделя не должна превышать температуру воздуха в цехе более чем на 50 °C; для измерения используется пирометр.
Ежегодное обслуживание
-
Замена подшипников шпинделя (или по результатам вибродиагностики) — превентивная замена обходится значительно дешевле ремонта шпинделя после разрушения подшипника.
-
Полная калибровка линейных упоров и измерительных линеек.
-
Протяжка всех электрических соединений — ослабленные контакты греются и могут вызвать отказ контроллера.
Таблица 1. Регламент технического обслуживания форматно-раскроечного центра
|
Периодичность |
Операция |
Критичность |
Примечание |
|---|---|---|---|
|
Ежедневно |
очистка стола, направляющих, пильного узла от пыли и стружки |
высокая |
использовать промышленный пылесос, не обдувать сжатым воздухом |
|
Ежедневно |
проверка состояния пильных дисков DELTA TOOLS |
высокая |
контролировать отсутствие сколов на зубьях и налипания смолы |
|
Еженедельно |
смазка направляющих каретки |
высокая |
применять смазку, не удерживающую пыль |
|
Еженедельно |
проверка натяжения ремней привода |
средняя |
перетянутый ремень вызывает нагрев шпинделя и износ подшипников |
|
Ежеквартально |
проверка параллельности упора диску, калибровка углов |
высокая |
отклонение на 0,1° даёт заметный брак на длинных деталях |
|
Раз в полгода |
вибродиагностика шпинделя, замена щёток двигателя |
критическая |
биение посадочного места не должно превышать 0,03 мм |
|
Ежегодно |
замена подшипников шпинделя или по результатам диагностики |
критическая |
превентивная замена дешевле ремонта шпинделя после разрушения подшипника |
|
Ежегодно |
протяжка всех электрических соединений |
средняя |
ослабленные контакты греются и могут вызвать отказ контроллера |
Типичные работы по обслуживанию и распространённые неисправности
Практика сервисной службы «Дельта-Техно» показывает, что наиболее частые причины внеплановых ремонтов связаны с несколькими узлами. Направляющие каретки изнашиваются от постоянного трения и попадания абразивной пыли; признаки — люфт, неточность реза, заедание при движении. Подшипники главного вала выходят из строя от перегрузок и недостатка смазки; симптомы — вибрация, посторонние звуки, нагрев корпуса. Приводные ремни растягиваются и рвутся, что проявляется в снижении мощности и проскальзывании при нагрузке. Система подъёма пильного диска засоряется опилками, изнашиваются червячные передачи — результат: неточная настройка высоты пиления. Электрооборудование — контакторы, кнопки управления — страдает от пыли и влаги, что приводит к сбоям в работе и ложным срабатываниям защиты.
Отдельного внимания заслуживает расклинивающий нож. Согласно ГОСТ 12.2.026.0-93 («Оборудование деревообрабатывающее. Требования безопасности к конструкции»), толщина расклинивающего ножа должна быть на 0,5 мм больше ширины зубьев пилы, а сам нож обязан располагаться симметрично инструменту ГОСТ 12.2.026.0-93: требования к расклинивающему ножу. Проверка проводится на остановленном станке с помощью щупов и поверочной линейки, приложенной к боковой поверхности ножа. Несоблюдение этого требования ведёт к заклиниванию заготовки и обратному выбросу — одной из самых опасных нештатных ситуаций при работе на раскроечном оборудовании.
Контроль правильной настройки подрезной пилы осуществляется методом пробного пиления. Если на нижней кромке нет сколов и ступенек — пила настроена верно. Узел подрезной пилы должен перемещаться в вертикальном направлении и вдоль оси шпинделя; после регулировки подрезная пила не должна менять положения относительно плоскостей стола и основной пилы Пильный агрегат форматного станка: настройка подрезной пилы. Допустимый износ направляющих для станков нормальной точности составляет 0,2 мм на длине 1 000 мм, а для прецизионного оборудования — 0,002–0,03 мм.
Таблица 2. Типичные неисправности, их причины и способы устранения
|
Неисправность |
Вероятная причина |
Способ предотвращения / устранения |
Периодичность контроля |
|---|---|---|---|
|
сколы на нижней кромке заготовки |
неправильная настройка подрезной пилы DELTA TOOLS или её затупление |
контроль пробным пилением, своевременная заточка подрезного диска |
еженедельно |
|
увеличение шума и вибрации шпинделя |
износ подшипников, перетянутый ремень, дисбаланс диска |
вибродиагностика, контроль натяжения ремня, проверка биения посадочного места (допуск — не более 0,03 мм) |
раз в полгода |
|
перегрев шпинделя (свыше +50 °C к температуре цеха) |
недостаток или избыток смазки, разрушение сепаратора подшипника |
температурный контроль пирометром, соблюдение карты смазки |
еженедельно |
|
«банан» — дугообразный рез (деталь не прямая) |
неправильная регулировка пильного узла, износ направляющих каретки |
проверить базовую настройку станка; использовать метод контрольного реза с переворотом детали |
при появлении дефекта |
|
люфт каретки, неравномерный ход |
износ роликов, загрязнение направляющих |
очистка и смазка направляющих, контроль преднатяга роликов раз в 3–6 месяцев |
еженедельно (чистка), раз в полгода (контроль) |
|
прожоги на материале |
затупленный диск DELTA TOOLS, недостаточная скорость подачи |
своевременная заточка, контроль скорости подачи |
ежедневно |
Оснастка DELTA TOOLS: качество, которое продлевает жизнь станка
Значительная часть внеплановых ремонтов связана не с поломкой станка как таковой, а с использованием некачественной или изношенной оснастки. Работа тупыми дисками вызывает перегрузку двигателя и перегрев шпинделя; пиление дисками с нарушенной балансировкой ведёт к вибрациям, разрушающим подшипники. Использование качественных пильных дисков DELTA TOOLS, прошедших динамическую балансировку и вальцовку, снижает нагрузку на привод и шпиндельный узел. Твердосплавные диски, например модель 200×3,2/2,2×25,4 Z=64, требуют заточки через 40–60 тыс. погонных метров реза. Алмазные диски DELTA TOOLS 350×4,4×30 Z=72 имеют ресурс до 400 тыс. пог. м — при двухсменной работе это одна заточка в 4–6 недель вместо еженедельной, что не только экономит бюджет, но и сокращает количество вмешательств в пильный узел.
Список технических источников
-
ГОСТ 18322-78 (СТ СЭВ 5151-85). Система технического обслуживания и ремонта техники. Термины и определения. URL: https://vdv-dmitrov.ru/en/tehnicheskoe-obsluzhivanie-opredelenie-gost-zakonodatelnaya-baza.html
-
ГОСТ 12.2.026.0-93. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://intervesp.ru/articles/protsedury-nastroyki-i-proverki-formatno-raskroechnykh-stankov/
-
Интервесп. Процедуры настройки и проверки форматно-раскроечных станков, 2024. URL: https://intervesp.ru/articles/protsedury-nastroyki-i-proverki-formatno-raskroechnykh-stankov/
-
Пильный агрегат форматно-раскроечного станка, 2020. URL: https://n-novgorod.dvt-spb.ru/article/pilnyj-agregat-formatno-raskroechnogo-stanka
[~DETAIL_TEXT] =>
Стабильность геометрии пропила, чистота кромки и ресурс форматно-раскроечного центра (ФРЦ) напрямую зависят от системности и качества технического обслуживания. Практика показывает, что даже надёжные станки DELTAMACHINERY и JIYU без должного ухода теряют паспортную точность в разы быстрее, а затраты на внеплановый ремонт превышают стоимость планового ТО в пять-семь раз. Инженеры «Дельта-Техно» в этом материале разберут регламент обслуживания форматных центров и типичные работы, которые необходимо выполнять для поддержания оборудования в работоспособном состоянии.
Система планово-предупредительного ремонта: принципы и периодичность
Согласно ГОСТ 18322-78 («Система технического обслуживания и ремонта техники. Термины и определения»), техническое обслуживание представляет собой комплекс операций по поддержанию работоспособности или исправности изделия при использовании по назначению. В объём ТО входят: поддержание оборудования в исправном состоянии, очистка, смазка, регулировка и затяжка разъёмных соединений, замена отдельных узлов для предотвращения прогрессирующего износа, а также устранение мелких повреждений ГОСТ 18322-78: определение технического обслуживания. В рамках ТО могут выполняться работы по оценке технического состояния оборудования для уточнения сроков и объёмов последующих ремонтов.
Основой для составления регламента всегда служит руководство по эксплуатации конкретной модели — именно производитель указывает типы смазок, точки смазки и межсервисные интервалы. На практике план обслуживания строится по четырём уровням периодичности, охватывающим ежедневные, еженедельные, квартальные и ежегодные операции.
Ежедневное обслуживание
-
Очистка стола, направляющих и пильного узла от пыли и стружки — используется промышленный пылесос; обдув сжатым воздухом не рекомендуется, так как пыль попадает в подшипники и ускоряет их износ.
-
Проверка состояния пильных дисков — контроль отсутствия сколов на зубьях и налипания смолы. Появление дыма, запаха гари и увеличение шероховатости кромки — признаки затупления.
-
Контроль работы защитных кожухов и аспирации — аспирационная система должна обеспечивать производительность не менее 2 000 м³/ч.
Еженедельное обслуживание
-
Смазка направляющих каретки — применяются пластичные смазки NLGI 1–2 на литиевой основе для шариковых и линейных кареток; для роликовых — тонкая плёнка масла ISO VG 32–68.
-
Проверка натяжения ремней привода пильного узла — перетянутый ремень вызывает нагрев шпинделя и ускоренный износ подшипников; ослабленный ремень проскальзывает при нагрузке.
-
Очистка и проверка подвижных кареток и упоров — удаление остатков смолы и клея с рабочих поверхностей.
Ежеквартальное и полугодовое обслуживание
-
Проверка параллельности упора пильному диску и точности углов распила (0° и 45°) — отклонение на 0,1° даёт заметный брак на длинных деталях.
-
Замена щёток электродвигателя (если применимо) — изношенные щётки искрят и повреждают коллектор.
-
Вибродиагностика шпиндельного узла — биение посадочного места в радиальном и осевом направлениях не должно превышать 0,03 мм Интервесп: процедуры настройки и проверки форматных станков. Температура шпинделя не должна превышать температуру воздуха в цехе более чем на 50 °C; для измерения используется пирометр.
Ежегодное обслуживание
-
Замена подшипников шпинделя (или по результатам вибродиагностики) — превентивная замена обходится значительно дешевле ремонта шпинделя после разрушения подшипника.
-
Полная калибровка линейных упоров и измерительных линеек.
-
Протяжка всех электрических соединений — ослабленные контакты греются и могут вызвать отказ контроллера.
Таблица 1. Регламент технического обслуживания форматно-раскроечного центра
|
Периодичность |
Операция |
Критичность |
Примечание |
|---|---|---|---|
|
Ежедневно |
очистка стола, направляющих, пильного узла от пыли и стружки |
высокая |
использовать промышленный пылесос, не обдувать сжатым воздухом |
|
Ежедневно |
проверка состояния пильных дисков DELTA TOOLS |
высокая |
контролировать отсутствие сколов на зубьях и налипания смолы |
|
Еженедельно |
смазка направляющих каретки |
высокая |
применять смазку, не удерживающую пыль |
|
Еженедельно |
проверка натяжения ремней привода |
средняя |
перетянутый ремень вызывает нагрев шпинделя и износ подшипников |
|
Ежеквартально |
проверка параллельности упора диску, калибровка углов |
высокая |
отклонение на 0,1° даёт заметный брак на длинных деталях |
|
Раз в полгода |
вибродиагностика шпинделя, замена щёток двигателя |
критическая |
биение посадочного места не должно превышать 0,03 мм |
|
Ежегодно |
замена подшипников шпинделя или по результатам диагностики |
критическая |
превентивная замена дешевле ремонта шпинделя после разрушения подшипника |
|
Ежегодно |
протяжка всех электрических соединений |
средняя |
ослабленные контакты греются и могут вызвать отказ контроллера |
Типичные работы по обслуживанию и распространённые неисправности
Практика сервисной службы «Дельта-Техно» показывает, что наиболее частые причины внеплановых ремонтов связаны с несколькими узлами. Направляющие каретки изнашиваются от постоянного трения и попадания абразивной пыли; признаки — люфт, неточность реза, заедание при движении. Подшипники главного вала выходят из строя от перегрузок и недостатка смазки; симптомы — вибрация, посторонние звуки, нагрев корпуса. Приводные ремни растягиваются и рвутся, что проявляется в снижении мощности и проскальзывании при нагрузке. Система подъёма пильного диска засоряется опилками, изнашиваются червячные передачи — результат: неточная настройка высоты пиления. Электрооборудование — контакторы, кнопки управления — страдает от пыли и влаги, что приводит к сбоям в работе и ложным срабатываниям защиты.
Отдельного внимания заслуживает расклинивающий нож. Согласно ГОСТ 12.2.026.0-93 («Оборудование деревообрабатывающее. Требования безопасности к конструкции»), толщина расклинивающего ножа должна быть на 0,5 мм больше ширины зубьев пилы, а сам нож обязан располагаться симметрично инструменту ГОСТ 12.2.026.0-93: требования к расклинивающему ножу. Проверка проводится на остановленном станке с помощью щупов и поверочной линейки, приложенной к боковой поверхности ножа. Несоблюдение этого требования ведёт к заклиниванию заготовки и обратному выбросу — одной из самых опасных нештатных ситуаций при работе на раскроечном оборудовании.
Контроль правильной настройки подрезной пилы осуществляется методом пробного пиления. Если на нижней кромке нет сколов и ступенек — пила настроена верно. Узел подрезной пилы должен перемещаться в вертикальном направлении и вдоль оси шпинделя; после регулировки подрезная пила не должна менять положения относительно плоскостей стола и основной пилы Пильный агрегат форматного станка: настройка подрезной пилы. Допустимый износ направляющих для станков нормальной точности составляет 0,2 мм на длине 1 000 мм, а для прецизионного оборудования — 0,002–0,03 мм.
Таблица 2. Типичные неисправности, их причины и способы устранения
|
Неисправность |
Вероятная причина |
Способ предотвращения / устранения |
Периодичность контроля |
|---|---|---|---|
|
сколы на нижней кромке заготовки |
неправильная настройка подрезной пилы DELTA TOOLS или её затупление |
контроль пробным пилением, своевременная заточка подрезного диска |
еженедельно |
|
увеличение шума и вибрации шпинделя |
износ подшипников, перетянутый ремень, дисбаланс диска |
вибродиагностика, контроль натяжения ремня, проверка биения посадочного места (допуск — не более 0,03 мм) |
раз в полгода |
|
перегрев шпинделя (свыше +50 °C к температуре цеха) |
недостаток или избыток смазки, разрушение сепаратора подшипника |
температурный контроль пирометром, соблюдение карты смазки |
еженедельно |
|
«банан» — дугообразный рез (деталь не прямая) |
неправильная регулировка пильного узла, износ направляющих каретки |
проверить базовую настройку станка; использовать метод контрольного реза с переворотом детали |
при появлении дефекта |
|
люфт каретки, неравномерный ход |
износ роликов, загрязнение направляющих |
очистка и смазка направляющих, контроль преднатяга роликов раз в 3–6 месяцев |
еженедельно (чистка), раз в полгода (контроль) |
|
прожоги на материале |
затупленный диск DELTA TOOLS, недостаточная скорость подачи |
своевременная заточка, контроль скорости подачи |
ежедневно |
Оснастка DELTA TOOLS: качество, которое продлевает жизнь станка
Значительная часть внеплановых ремонтов связана не с поломкой станка как таковой, а с использованием некачественной или изношенной оснастки. Работа тупыми дисками вызывает перегрузку двигателя и перегрев шпинделя; пиление дисками с нарушенной балансировкой ведёт к вибрациям, разрушающим подшипники. Использование качественных пильных дисков DELTA TOOLS, прошедших динамическую балансировку и вальцовку, снижает нагрузку на привод и шпиндельный узел. Твердосплавные диски, например модель 200×3,2/2,2×25,4 Z=64, требуют заточки через 40–60 тыс. погонных метров реза. Алмазные диски DELTA TOOLS 350×4,4×30 Z=72 имеют ресурс до 400 тыс. пог. м — при двухсменной работе это одна заточка в 4–6 недель вместо еженедельной, что не только экономит бюджет, но и сокращает количество вмешательств в пильный узел.
Список технических источников
-
ГОСТ 18322-78 (СТ СЭВ 5151-85). Система технического обслуживания и ремонта техники. Термины и определения. URL: https://vdv-dmitrov.ru/en/tehnicheskoe-obsluzhivanie-opredelenie-gost-zakonodatelnaya-baza.html
-
ГОСТ 12.2.026.0-93. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://intervesp.ru/articles/protsedury-nastroyki-i-proverki-formatno-raskroechnykh-stankov/
-
Интервесп. Процедуры настройки и проверки форматно-раскроечных станков, 2024. URL: https://intervesp.ru/articles/protsedury-nastroyki-i-proverki-formatno-raskroechnykh-stankov/
-
Пильный агрегат форматно-раскроечного станка, 2020. URL: https://n-novgorod.dvt-spb.ru/article/pilnyj-agregat-formatno-raskroechnogo-stanka
[DETAIL_TEXT_TYPE] => html [~DETAIL_TEXT_TYPE] => html [PREVIEW_TEXT] => [~PREVIEW_TEXT] => [PREVIEW_TEXT_TYPE] => text [~PREVIEW_TEXT_TYPE] => text [PREVIEW_PICTURE] => Array ( [ID] => 27729 [TIMESTAMP_X] => 11.09.2026 09:23:01 [MODULE_ID] => iblock [HEIGHT] => 416 [WIDTH] => 1000 [FILE_SIZE] => 615315 [CONTENT_TYPE] => image/png [SUBDIR] => iblock/f46/gbkmkhwm6hkfr4ox205w2el1ei5bqsmv [FILE_NAME] => 06-_-Tekhnicheskoe-obsluzhivanie-formatno_raskroechnogo-stanka-_-grafik_-operatsii_-normativy.png [ORIGINAL_NAME] => 06-_-Tekhnicheskoe-obsluzhivanie-formatno_raskroechnogo-stanka-_-grafik_-operatsii_-normativy.png [DESCRIPTION] => [HANDLER_ID] => [EXTERNAL_ID] => ekgk835b978hc8ysvywczjkr6jpollu1 [VERSION_ORIGINAL_ID] => [META] => [SRC] => /upload/iblock/f46/gbkmkhwm6hkfr4ox205w2el1ei5bqsmv/06-_-Tekhnicheskoe-obsluzhivanie-formatno_raskroechnogo-stanka-_-grafik_-operatsii_-normativy.png [UNSAFE_SRC] => /upload/iblock/f46/gbkmkhwm6hkfr4ox205w2el1ei5bqsmv/06-_-Tekhnicheskoe-obsluzhivanie-formatno_raskroechnogo-stanka-_-grafik_-operatsii_-normativy.png [SAFE_SRC] => /upload/iblock/f46/gbkmkhwm6hkfr4ox205w2el1ei5bqsmv/06-_-Tekhnicheskoe-obsluzhivanie-formatno_raskroechnogo-stanka-_-grafik_-operatsii_-normativy.png [ALT] => Техническое обслуживание форматно-раскроечного центра регламент и типичные работы [TITLE] => Техническое обслуживание форматно-раскроечного центра регламент и типичные работы ) [~PREVIEW_PICTURE] => 27729 [LANG_DIR] => / [~LANG_DIR] => / [CODE] => tekhnicheskoe-obsluzhivanie-formatno-raskroechnogo-tsentra-reglament-i-tipichnye-raboty [~CODE] => tekhnicheskoe-obsluzhivanie-formatno-raskroechnogo-tsentra-reglament-i-tipichnye-raboty [EXTERNAL_ID] => 8253 [~EXTERNAL_ID] => 8253 [IBLOCK_TYPE_ID] => content [~IBLOCK_TYPE_ID] => content [IBLOCK_CODE] => journal [~IBLOCK_CODE] => journal [IBLOCK_EXTERNAL_ID] => [~IBLOCK_EXTERNAL_ID] => [LID] => s2 [~LID] => s2 [EDIT_LINK] => [DELETE_LINK] => [DISPLAY_ACTIVE_FROM] => [FIELDS] => Array ( [DATE_CREATE] => 11.09.2026 09:21:48 ) [DISPLAY_PROPERTIES] => Array ( ) [IPROPERTY_VALUES] => Array ( [SECTION_META_TITLE] => Техническое обслуживание форматно-раскроечного центра регламент и типичные работы [SECTION_PAGE_TITLE] => Техническое обслуживание форматно-раскроечного центра регламент и типичные работы ) )
Форматно-раскроечные центры
Техническое обслуживание форматно-раскроечного центра регламент и типичные работы
11.09.2026 09:23:01|
Параметр |
Форматно-раскроечный центр JIYU KS-933 |
Парк: форматник DELTAMACHINERY DM-3200H + кромкооблицовочный + сверлильный |
|---|---|---|
|
Принцип раскроя |
автоматический, пакетный (3–7 листов) |
ручная подача, по одному листу |
|
Точность позиционирования, мм |
±0,02 |
±0,3–0,5 (зависит от оператора) |
|
Точность раскроя, мм |
±0,15 |
±0,3–0,5 |
|
Производительность раскроя, листов/смена |
120–200 |
40–70 |
|
Количество операторов на раскрое |
1 |
1–2 |
|
Функция пазования |
да, автоматическая |
да, ручная настройка |
|
Зависимость геометрии от оператора |
минимальная |
высокая |
|
Занимаемая площадь |
5 600 × 6 500 мм (одна единица) |
зависит от количества станков, суммарно больше |
|
Требования к фундаменту |
усиленный бетонный пол (6 500 кг) |
ровный бетонный пол (700 кг форматник) |
|
Потребляемая мощность, кВт |
26,5 |
6,6 (только форматник) + кромкооблицовочный + сверлильный |
|
Стартовые инвестиции |
высокие |
низкие, возможность поэтапной закупки |
|
Гибкость при смене номенклатуры |
высокая (автоматическая смена карт раскроя) |
средняя (ручная перенастройка упоров) |
Источники данных: технический паспорт JIYU KS-933 JIYU KS-933, руководство по эксплуатации DELTAMACHINERY DM-3200H DELTAMACHINERY DM-3200H.
Сценарий 1: Стартап и малое производство
Для небольшого цеха с объёмом раскроя до 50–70 листов ЛДСП в смену и ограниченным бюджетом поэтапная закупка отдельных станков — наиболее рациональный путь. Форматно-раскроечный станок DELTAMACHINERY DM-3200H массой 700 кг можно установить на ровный бетонный пол без специального фундамента, а его стоимость в 3–4 раза ниже, чем у ФРЦ сопоставимого размера. Классический форматно-раскроечный станок с передвижной кареткой — это прекрасное решение для тех, кто только начинает свой путь в мебельной отрасли: он позволяет уйти от ручного труда и выдержать точность пиления с соблюдением требуемых размеров.
Однако у этого подхода есть системное ограничение: точность и повторяемость размеров деталей напрямую зависят от квалификации и физического состояния оператора. На форматке очень многое зависит от человека, который надвигает заготовку на стационарный пильный узел, задавая геометрию деталей. При росте объёмов и, как следствие, накоплении усталости станочника неизбежно растёт процент брака — отклонения от прямого угла, сколы на кромках, разногабарит в партии.
Практическая рекомендация для малого производства: начинать с одного форматника DELTAMACHINERY и кромкооблицовочного станка, а сверлильные операции на первое время отдавать на аутсорсинг. Это минимальный стартовый набор, который позволяет контролировать качество на двух критических переделах — раскрое и кромлении — без привлечения значительных инвестиций.
Сценарий 2: Растущее и серийное производство
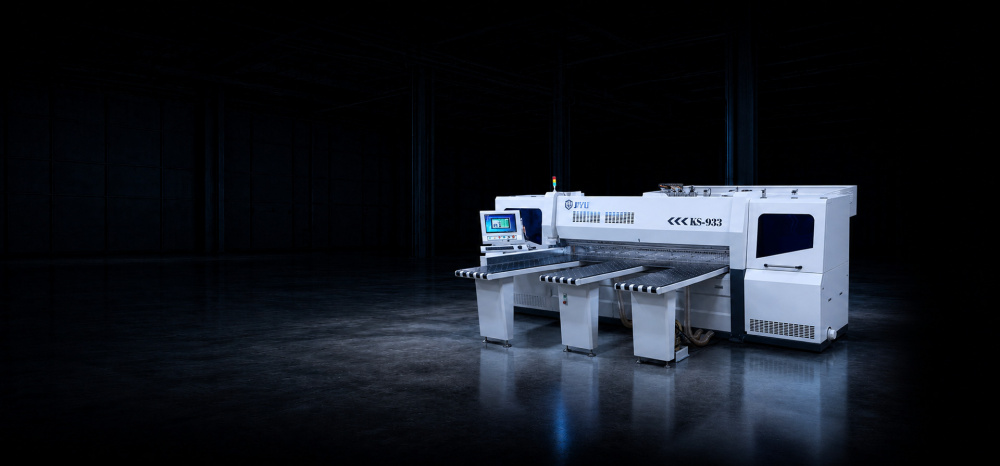
Когда объём раскроя стабильно превышает 70-100 листов в смену, а в цехе уже работают два оператора на форматнике, экономика начинает работать в пользу ФРЦ. Раскроечные центры с ЧПУ обеспечивают значительно большую производительность раскроя, особенно при массовом производстве с использованием пакетного реза: JIYU KS-933 способен распускать пакет высотой до 110 мм за один проход, что даёт 3-4-кратный рост выработки относительно классического форматника.
Ключевой фактор окупаемости здесь — не только скорость пиления как таковая, но и совокупная экономия на трёх статьях: фонд оплаты труда (один оператор вместо двух), снижение брака на 25–30%, и сокращение внутрицеховой логистики. Дополнительным преимуществом становится стабильность геометрии, которую обеспечивает программный толкатель с точностью позиционирования ±0,02 мм, — это критически важно для последующей обработки на кромкооблицовочном и сверлильно-присадочном станках, где любое отклонение заготовки от номинала приводит к браку.
Важный нюанс: при переходе на ФРЦ форматник не обязательно продавать. На производствах его часто оставляют как резервное оборудование на случай выхода из строя более технологичного центра, а также используют для нестандартных операций — угловых резов под 45°, пазования и различных запилов, которые неудобно программировать в ЧПУ. Таким образом, два подхода не исключают, а дополняют друг друга.
Роль оснастки при любом сценарии
Независимо от выбранного типа оборудования, качество реза и ресурс станка напрямую зависят от применяемой оснастки. Для форматников DELTAMACHINERY и центров JIYU рекомендуется использовать диски DELTA TOOLS, спроектированные специально для работы с плитными материалами различной плотности и абразивности.
Для чистового раскроя ЛДСП и МДФ на форматнике оптимален твердосплавный диск DELTA TOOLS 200×3,2/2,2×25,4 Z=64 с трапециевидным зубом: корпус пилы из высококачественной стали вырезается лазером, проходит динамическую балансировку и вальцовку, что обеспечивает стабильность пропила и высокий ресурс DELTA TOOLS: дисковая пила 200×3,2/2,2×25,4 Z=64. При больших объёмах раскроя HPL-пластиков и компакт-ламината на ФРЦ оправдано применение алмазных дисков DELTA TOOLS с увеличенным циклом переточек — до 400 тыс. погонных метров реза против 40–60 тыс. у твердосплавного аналога DELTA TOOLS: алмазная подрезная пила.
Для финишной обработки кромок после раскроя, особенно на деталях, идущих под покраску или облицовку тонким шпоном, хорошо себя зарекомендовали абразивные материалы DELTA ABRASIVE. Нейлоновые вкладыши с карбидом кремния позволяют получить необходимую шероховатость поверхности без риска «заовалить» кромку.
Таблица 2. Рекомендуемая оснастка DELTA TOOLS и DELTA ABRASIVE для разных типов производства
|
Тип производства |
Рекомендуемый диск DELTA TOOLS |
Рекомендуемый абразив DELTA ABRASIVE |
Особенности применения |
|---|---|---|---|
|
Малое, индивидуальное (ЛДСП, МДФ) |
твердосплавный 200×3,2/2,2×25,4 Z=64 |
нейлон H70 P240 |
обязательна подрезная пила для исключения сколов |
|
Серийное, массовое (ЛДСП, МДФ) |
твердосплавный 300×3,2×30 Z=84 |
нейлон H70 P240 |
увеличенный диаметр под пильный центр |
|
Кухонные фасады (МДФ под покраску) |
твердосплавный 300×3,2×30 Z=84 |
нейлон H70 P320 |
требуется минимальная шероховатость кромки |
|
Офисная мебель (HPL-пластик) |
алмазный 350×4,4×30 Z=72 |
нейлон H70 P320 |
высокая абразивность материала, алмаз обязателен |
|
Столярные изделия (клееный щит) |
твердосплавный 300×3,2×30 Z=60 |
нейлон H70 P150 |
увеличенные впадины зуба для отвода стружки |
Нормативная база
При выборе любого типа оборудования для раскроя плитных материалов необходимо учитывать требования двух ключевых стандартов. ГОСТ 24610-91 («Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности») устанавливает, что точность установки станка по уровню не должна превышать 0,1 мм на длине 1 000 мм, и распространяется в том числе на станки с программным управлением ГОСТ 24610-91. ГОСТ 12.2.026.0-93 («Оборудование деревообрабатывающее. Требования безопасности к конструкции») регламентирует устройство защитных ограждений, блокировок и аварийного останова для всех типов деревообрабатывающего оборудования ГОСТ 12.2.026.0-93.
Практический алгоритм принятия решения
Инженеры «Дельта-Техно» рекомендуют следующую последовательность действий для объективного выбора между ФРЦ и парком отдельных станков:
-
замерьте фактический объём раскроя за месяц — если показатель стабильно превышает 1 200–1 500 листов в месяц, переход на ФРЦ почти наверняка оправдан;
-
подсчитайте прямые потери от брака и переделок за тот же период — стоимость испорченного ЛДСП, повторного распила, простоя downstream-оборудования;
-
оцените кадровую ситуацию — если поиск второго квалифицированного оператора превратился в проблему, ФРЦ решает её, снижая требования к ручной квалификации персонала;
-
проверьте инфраструктуру цеха — достаточно ли площади, выдержит ли пол массу центра (6 500 кг для JIYU KS-933), есть ли подвод сжатого воздуха (0,6–0,8 МПа);
-
проведите сравнительный расчёт окупаемости с учётом стоимости оборудования, монтажа, обучения персонала и ожидаемой экономии на ФОТ и материале.
Оба подхода имеют право на существование: выбор определяется не абстрактным «что лучше», а конкретными цифрами вашего производства. Специалисты «Дельта-Техно» могут помочь с таким расчётом и предоставить полные технические спецификации как на форматники DELTAMACHINERY, так и на раскроечные центры JIYU и WoodTec.
Список технических источников
-
ГОСТ 24610-91. Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности. URL: https://meganorm.ru/Data1/4/4147/index.htm
-
ГОСТ 12.2.026.0-93. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://base.garant.ru/5342608/
-
DELTAMACHINERY. Форматно-раскроечный станок DM-3200H: руководство по эксплуатации. URL: https://delta-tehno.ru/upload/iblock/e95/0sslxcq1g7bzopsphvhbkcd8he3s4238/DM_3200H.pdf
-
JIYU. Форматно-раскроечный центр с ЧПУ KS-933: технический паспорт. URL: https://jiyu-machinery.ru/catalog/cnc-panel-saws/formatno-raskroechnyy-tsentr-s-chpu-jiyu-ks933/
-
DELTA TOOLS. Дисковая пила 200×3,2/2,2×25,4 Z=64 трапеция для ФРС. URL: https://shymkent.delta-tehno.kz/product/diskovaya-pila-dlya-frs-200-3-2-2-2-25-4-z-64-trapetsiya-delta-tools.html
-
DELTA TOOLS. Пила подрезная 200×30×4.3/5.5×36T алмазная коническая. URL: https://delta-tehno.ru/product/pila-podreznaya-konicheskaya-almaznaya-delta-tools-200-30-4-3-5-5-36t.html
[~DETAIL_TEXT] =>
Выбор между покупкой одного многофункционального форматно-раскроечного центра (ФРЦ) с ЧПУ и формированием парка из нескольких отдельных станков — это, по сути, выбор между двумя производственными философиями. Первая делает ставку на максимальную автоматизацию и производительность одного ключевого передела, вторая — на гибкость и поэтапное масштабирование. Инженеры «Дельта-Техно» регулярно участвуют в таких обсуждениях с заказчиками, и в этом материале мы разберем оба подхода с цифрами в руках, опираясь на техническую документацию оборудования DELTAMACHINERY, JIYU и WoodTec.
Два подхода к организации участка раскроя
Классическая схема мебельного цеха, которую часто называют «базовой триадой», состоит из трёх типов станков: форматно-раскроечного (пильного), кромкооблицовочного и сверлильно-присадочного. Эта комбинация, как показывает практика, позволяет выполнять полный цикл обработки деталей корпусной мебели — от чернового роспуска плиты до сверления отверстий под фурнитуру.
В этой парадигме форматно-раскроечный станок, например DELTAMACHINERY DM-3200H, является первым и критически важным звеном: именно на нём плита превращается в набор заготовок, точность и геометрия которых определяют качество всей последующей обработки. Мощность основного привода 5,5 кВт, диаметр пилы до 300 мм и роликовая каретка 3200×375 мм позволяют выполнять продольный, поперечный и угловой раскрой плитных материалов (МДФ, ДВП, ДСтП и клееных щитов), а также заготовок из массивной древесины DELTAMACHINERY DM-3200H: руководство по эксплуатации.
Альтернативный подход — установка одного форматно-раскроечного центра с ЧПУ, такого как JIYU KS-933. Это принципиально иная машина и по конструкции, и по производительности: в отличие от форматника, где оператор вручную перемещает заготовку на каретке, в пильном центре заготовка неподвижно фиксируется прижимной балкой, а движется сам пильный узел. Главное следствие такой кинематики — возможность пакетного раскроя (от 3 до 7 листов за проход), что даёт кратный рост выработки и одновременно исключает влияние человеческого фактора на геометрию пропила.
Таблица 1. Сравнительный анализ: ФРЦ с ЧПУ и парк отдельных станков
|
Параметр |
Форматно-раскроечный центр JIYU KS-933 |
Парк: форматник DELTAMACHINERY DM-3200H + кромкооблицовочный + сверлильный |
|---|---|---|
|
Принцип раскроя |
автоматический, пакетный (3–7 листов) |
ручная подача, по одному листу |
|
Точность позиционирования, мм |
±0,02 |
±0,3–0,5 (зависит от оператора) |
|
Точность раскроя, мм |
±0,15 |
±0,3–0,5 |
|
Производительность раскроя, листов/смена |
120–200 |
40–70 |
|
Количество операторов на раскрое |
1 |
1–2 |
|
Функция пазования |
да, автоматическая |
да, ручная настройка |
|
Зависимость геометрии от оператора |
минимальная |
высокая |
|
Занимаемая площадь |
5 600 × 6 500 мм (одна единица) |
зависит от количества станков, суммарно больше |
|
Требования к фундаменту |
усиленный бетонный пол (6 500 кг) |
ровный бетонный пол (700 кг форматник) |
|
Потребляемая мощность, кВт |
26,5 |
6,6 (только форматник) + кромкооблицовочный + сверлильный |
|
Стартовые инвестиции |
высокие |
низкие, возможность поэтапной закупки |
|
Гибкость при смене номенклатуры |
высокая (автоматическая смена карт раскроя) |
средняя (ручная перенастройка упоров) |
Источники данных: технический паспорт JIYU KS-933 JIYU KS-933, руководство по эксплуатации DELTAMACHINERY DM-3200H DELTAMACHINERY DM-3200H.
Сценарий 1: Стартап и малое производство
Для небольшого цеха с объёмом раскроя до 50–70 листов ЛДСП в смену и ограниченным бюджетом поэтапная закупка отдельных станков — наиболее рациональный путь. Форматно-раскроечный станок DELTAMACHINERY DM-3200H массой 700 кг можно установить на ровный бетонный пол без специального фундамента, а его стоимость в 3–4 раза ниже, чем у ФРЦ сопоставимого размера. Классический форматно-раскроечный станок с передвижной кареткой — это прекрасное решение для тех, кто только начинает свой путь в мебельной отрасли: он позволяет уйти от ручного труда и выдержать точность пиления с соблюдением требуемых размеров.
Однако у этого подхода есть системное ограничение: точность и повторяемость размеров деталей напрямую зависят от квалификации и физического состояния оператора. На форматке очень многое зависит от человека, который надвигает заготовку на стационарный пильный узел, задавая геометрию деталей. При росте объёмов и, как следствие, накоплении усталости станочника неизбежно растёт процент брака — отклонения от прямого угла, сколы на кромках, разногабарит в партии.
Практическая рекомендация для малого производства: начинать с одного форматника DELTAMACHINERY и кромкооблицовочного станка, а сверлильные операции на первое время отдавать на аутсорсинг. Это минимальный стартовый набор, который позволяет контролировать качество на двух критических переделах — раскрое и кромлении — без привлечения значительных инвестиций.
Сценарий 2: Растущее и серийное производство
Когда объём раскроя стабильно превышает 70-100 листов в смену, а в цехе уже работают два оператора на форматнике, экономика начинает работать в пользу ФРЦ. Раскроечные центры с ЧПУ обеспечивают значительно большую производительность раскроя, особенно при массовом производстве с использованием пакетного реза: JIYU KS-933 способен распускать пакет высотой до 110 мм за один проход, что даёт 3-4-кратный рост выработки относительно классического форматника.
Ключевой фактор окупаемости здесь — не только скорость пиления как таковая, но и совокупная экономия на трёх статьях: фонд оплаты труда (один оператор вместо двух), снижение брака на 25–30%, и сокращение внутрицеховой логистики. Дополнительным преимуществом становится стабильность геометрии, которую обеспечивает программный толкатель с точностью позиционирования ±0,02 мм, — это критически важно для последующей обработки на кромкооблицовочном и сверлильно-присадочном станках, где любое отклонение заготовки от номинала приводит к браку.
Важный нюанс: при переходе на ФРЦ форматник не обязательно продавать. На производствах его часто оставляют как резервное оборудование на случай выхода из строя более технологичного центра, а также используют для нестандартных операций — угловых резов под 45°, пазования и различных запилов, которые неудобно программировать в ЧПУ. Таким образом, два подхода не исключают, а дополняют друг друга.
Роль оснастки при любом сценарии
Независимо от выбранного типа оборудования, качество реза и ресурс станка напрямую зависят от применяемой оснастки. Для форматников DELTAMACHINERY и центров JIYU рекомендуется использовать диски DELTA TOOLS, спроектированные специально для работы с плитными материалами различной плотности и абразивности.
Для чистового раскроя ЛДСП и МДФ на форматнике оптимален твердосплавный диск DELTA TOOLS 200×3,2/2,2×25,4 Z=64 с трапециевидным зубом: корпус пилы из высококачественной стали вырезается лазером, проходит динамическую балансировку и вальцовку, что обеспечивает стабильность пропила и высокий ресурс DELTA TOOLS: дисковая пила 200×3,2/2,2×25,4 Z=64. При больших объёмах раскроя HPL-пластиков и компакт-ламината на ФРЦ оправдано применение алмазных дисков DELTA TOOLS с увеличенным циклом переточек — до 400 тыс. погонных метров реза против 40–60 тыс. у твердосплавного аналога DELTA TOOLS: алмазная подрезная пила.
Для финишной обработки кромок после раскроя, особенно на деталях, идущих под покраску или облицовку тонким шпоном, хорошо себя зарекомендовали абразивные материалы DELTA ABRASIVE. Нейлоновые вкладыши с карбидом кремния позволяют получить необходимую шероховатость поверхности без риска «заовалить» кромку.
Таблица 2. Рекомендуемая оснастка DELTA TOOLS и DELTA ABRASIVE для разных типов производства
|
Тип производства |
Рекомендуемый диск DELTA TOOLS |
Рекомендуемый абразив DELTA ABRASIVE |
Особенности применения |
|---|---|---|---|
|
Малое, индивидуальное (ЛДСП, МДФ) |
твердосплавный 200×3,2/2,2×25,4 Z=64 |
нейлон H70 P240 |
обязательна подрезная пила для исключения сколов |
|
Серийное, массовое (ЛДСП, МДФ) |
твердосплавный 300×3,2×30 Z=84 |
нейлон H70 P240 |
увеличенный диаметр под пильный центр |
|
Кухонные фасады (МДФ под покраску) |
твердосплавный 300×3,2×30 Z=84 |
нейлон H70 P320 |
требуется минимальная шероховатость кромки |
|
Офисная мебель (HPL-пластик) |
алмазный 350×4,4×30 Z=72 |
нейлон H70 P320 |
высокая абразивность материала, алмаз обязателен |
|
Столярные изделия (клееный щит) |
твердосплавный 300×3,2×30 Z=60 |
нейлон H70 P150 |
увеличенные впадины зуба для отвода стружки |
Нормативная база
При выборе любого типа оборудования для раскроя плитных материалов необходимо учитывать требования двух ключевых стандартов. ГОСТ 24610-91 («Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности») устанавливает, что точность установки станка по уровню не должна превышать 0,1 мм на длине 1 000 мм, и распространяется в том числе на станки с программным управлением ГОСТ 24610-91. ГОСТ 12.2.026.0-93 («Оборудование деревообрабатывающее. Требования безопасности к конструкции») регламентирует устройство защитных ограждений, блокировок и аварийного останова для всех типов деревообрабатывающего оборудования ГОСТ 12.2.026.0-93.
Практический алгоритм принятия решения
Инженеры «Дельта-Техно» рекомендуют следующую последовательность действий для объективного выбора между ФРЦ и парком отдельных станков:
-
замерьте фактический объём раскроя за месяц — если показатель стабильно превышает 1 200–1 500 листов в месяц, переход на ФРЦ почти наверняка оправдан;
-
подсчитайте прямые потери от брака и переделок за тот же период — стоимость испорченного ЛДСП, повторного распила, простоя downstream-оборудования;
-
оцените кадровую ситуацию — если поиск второго квалифицированного оператора превратился в проблему, ФРЦ решает её, снижая требования к ручной квалификации персонала;
-
проверьте инфраструктуру цеха — достаточно ли площади, выдержит ли пол массу центра (6 500 кг для JIYU KS-933), есть ли подвод сжатого воздуха (0,6–0,8 МПа);
-
проведите сравнительный расчёт окупаемости с учётом стоимости оборудования, монтажа, обучения персонала и ожидаемой экономии на ФОТ и материале.
Оба подхода имеют право на существование: выбор определяется не абстрактным «что лучше», а конкретными цифрами вашего производства. Специалисты «Дельта-Техно» могут помочь с таким расчётом и предоставить полные технические спецификации как на форматники DELTAMACHINERY, так и на раскроечные центры JIYU и WoodTec.
Список технических источников
-
ГОСТ 24610-91. Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности. URL: https://meganorm.ru/Data1/4/4147/index.htm
-
ГОСТ 12.2.026.0-93. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://base.garant.ru/5342608/
-
DELTAMACHINERY. Форматно-раскроечный станок DM-3200H: руководство по эксплуатации. URL: https://delta-tehno.ru/upload/iblock/e95/0sslxcq1g7bzopsphvhbkcd8he3s4238/DM_3200H.pdf
-
JIYU. Форматно-раскроечный центр с ЧПУ KS-933: технический паспорт. URL: https://jiyu-machinery.ru/catalog/cnc-panel-saws/formatno-raskroechnyy-tsentr-s-chpu-jiyu-ks933/
-
DELTA TOOLS. Дисковая пила 200×3,2/2,2×25,4 Z=64 трапеция для ФРС. URL: https://shymkent.delta-tehno.kz/product/diskovaya-pila-dlya-frs-200-3-2-2-2-25-4-z-64-trapetsiya-delta-tools.html
-
DELTA TOOLS. Пила подрезная 200×30×4.3/5.5×36T алмазная коническая. URL: https://delta-tehno.ru/product/pila-podreznaya-konicheskaya-almaznaya-delta-tools-200-30-4-3-5-5-36t.html
[DETAIL_TEXT_TYPE] => html [~DETAIL_TEXT_TYPE] => html [PREVIEW_TEXT] => [~PREVIEW_TEXT] => [PREVIEW_TEXT_TYPE] => text [~PREVIEW_TEXT_TYPE] => text [PREVIEW_PICTURE] => Array ( [ID] => 26296 [TIMESTAMP_X] => 20.08.2026 08:19:40 [MODULE_ID] => iblock [HEIGHT] => 466 [WIDTH] => 1000 [FILE_SIZE] => 102006 [CONTENT_TYPE] => image/jpeg [SUBDIR] => iblock/9eb/f1j20mms2q1ndcawciigygku3uqrvgk5 [FILE_NAME] => formatno_raskroechnyy_tsentr_s_chpu_jiyu_ks933.jpg [ORIGINAL_NAME] => formatno_raskroechnyy_tsentr_s_chpu_jiyu_ks933.jpg [DESCRIPTION] => [HANDLER_ID] => [EXTERNAL_ID] => 6fzrofh7oskidv09a5uhwl5ytjzamvqy [VERSION_ORIGINAL_ID] => [META] => [SRC] => /upload/iblock/9eb/f1j20mms2q1ndcawciigygku3uqrvgk5/formatno_raskroechnyy_tsentr_s_chpu_jiyu_ks933.jpg [UNSAFE_SRC] => /upload/iblock/9eb/f1j20mms2q1ndcawciigygku3uqrvgk5/formatno_raskroechnyy_tsentr_s_chpu_jiyu_ks933.jpg [SAFE_SRC] => /upload/iblock/9eb/f1j20mms2q1ndcawciigygku3uqrvgk5/formatno_raskroechnyy_tsentr_s_chpu_jiyu_ks933.jpg [ALT] => Форматно-раскроечный центр или несколько отдельных станков что выбрать для цеха [TITLE] => Форматно-раскроечный центр или несколько отдельных станков что выбрать для цеха ) [~PREVIEW_PICTURE] => 26296 [LANG_DIR] => / [~LANG_DIR] => / [CODE] => formatno-raskroechnyy-tsentr-ili-neskolko-otdelnykh-stankov-chto-vybrat-dlya-tsekha [~CODE] => formatno-raskroechnyy-tsentr-ili-neskolko-otdelnykh-stankov-chto-vybrat-dlya-tsekha [EXTERNAL_ID] => 7999 [~EXTERNAL_ID] => 7999 [IBLOCK_TYPE_ID] => content [~IBLOCK_TYPE_ID] => content [IBLOCK_CODE] => journal [~IBLOCK_CODE] => journal [IBLOCK_EXTERNAL_ID] => [~IBLOCK_EXTERNAL_ID] => [LID] => s2 [~LID] => s2 [EDIT_LINK] => [DELETE_LINK] => [DISPLAY_ACTIVE_FROM] => [FIELDS] => Array ( [DATE_CREATE] => 20.08.2026 08:17:15 ) [DISPLAY_PROPERTIES] => Array ( ) [IPROPERTY_VALUES] => Array ( [SECTION_META_TITLE] => Форматно-раскроечный центр или несколько отдельных станков что выбрать для цеха [SECTION_PAGE_TITLE] => Форматно-раскроечный центр или несколько отдельных станков что выбрать для цеха ) )
Форматно-раскроечные центры
Форматно-раскроечный центр или несколько отдельных станков что выбрать для цеха
20.08.2026 08:19:40|
Параметр |
DELTAMACHINERY DM-832PS |
JIYU KS-933 |
WoodTec WS-330 |
|---|---|---|---|
|
Длина раскроя, мм |
3200 |
3300 |
3300 |
|
Максимальная высота пропила, мм |
90 |
100–120 |
95–100 |
|
Мощность основной пилы, кВт |
15 |
18 |
15 |
|
Мощность подрезной пилы, кВт |
1,5 |
2,0 |
2,2 |
|
Общая мощность, кВт |
25 |
26,5 |
22 |
|
Точность позиционирования, мм |
±0,02 |
±0,02 |
— |
|
Точность раскроя, мм |
±0,15 |
±0,15 |
— |
|
Диаметр основной пилы, мм |
350–380 |
400–450 |
400 |
|
Посадочное отверстие основной пилы, мм |
60 |
75 |
75 |
|
Частота вращения основной пилы, об/мин |
4800 |
4100 |
4700 |
|
Частота вращения подрезной пилы, об/мин |
6500 |
6200 |
6700 |
|
Скорость пильной каретки, м/мин |
0–100 |
0–100 |
0–100 |
|
Масса станка, кг |
6200 |
6500 |
4500 |
|
Габаритные размеры (Д×Ш×В), мм |
5820×6770×2100 |
5600×6500×2100 |
6500×5500×1900 |
|
Рабочее давление воздуха, МПа |
0,6–0,8 |
0,6–0,8 |
0,6–0,8 |
|
Тип производства |
крупносерийное, массовое |
крупносерийное, массовое |
индивидуальное, среднесерийное |
|
Особенности |
PLC Advantech + Delta PLC, сервоприводы SYNTEC-servo, пневматика AirTac, промышленный компьютер с оптимизатором раскроя DELTAMACHINERY DM-832PS: техническое описание |
PLC FATEK, электрика Schneider, двигатели Igarashi/XL, инвертор и сервомоторы INVT, прецизионная реечная передача, независимый подъём пил JIYU KS-933: технический паспорт |
Стальной рабочий стол, литой чугунный пильный узел, двойная система бокового выравнивания, столы с воздушным поддувом, 3-кратный запас прочности станины WoodTec WS-330: техническое описание |
Источники данных: технический паспорт JIYU KS-933, руководство по эксплуатации DELTAMACHINERY DM-832PS, каталог WoodTec WS-330.
3. Анализ ключевых параметров
3.1. Мощность привода и производительность
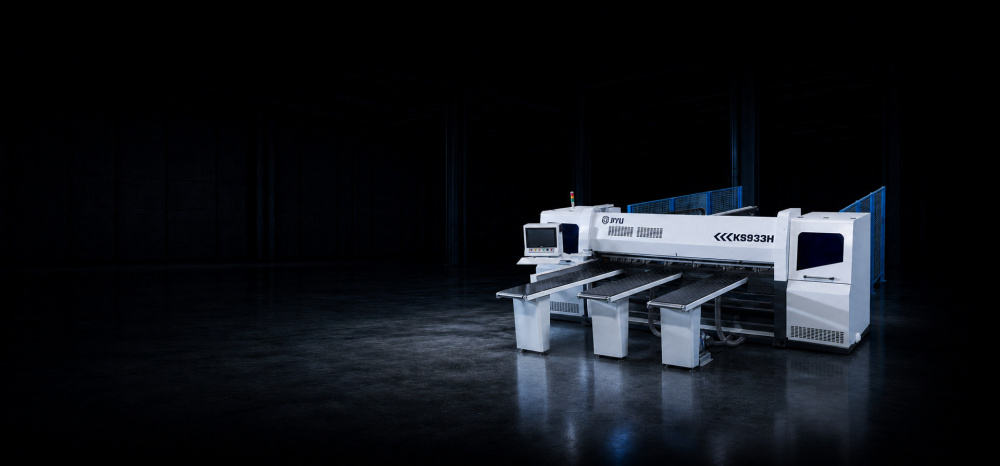
Мощность основного привода — один из важнейших показателей, напрямую влияющий на производительность и способность станка работать с плотными материалами и высокими пакетами. В сравниваемых моделях этот параметр варьируется от 15 до 18 кВт. Мощность основного привода JIYU KS-933 (18 кВт) в совокупности с подрезным (2 кВт) обеспечивает высокую скорость и стабильность процесса раскроя материала, а общая мощность станка составляет 26,5 кВт JIYU KS-933: технический паспорт. Это позволяет уверенно работать с пакетами из 5–7 листов ЛДСП и материалами повышенной плотности, такими как HPL-пластик.
DELTAMACHINERY DM-832PS оснащается основным двигателем мощностью 15 кВт и подрезным 1,5 кВт DELTAMACHINERY DM-832PS: технические характеристики. При общей мощности 25 кВт этот станок обеспечивает сопоставимую производительность для большинства задач корпусного мебельного производства, работая с пакетами высотой до 90 мм.
3.2. Точность позиционирования и жёсткость конструкции
Точность распиливания — параметр, который регламентируется ГОСТ 24610-91 («Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности») ГОСТ 24610-91. Стандарт распространяется на круглопильные станки, предназначенные для чернового раскроя в пакетах или по одной плите, в том числе на станки с программным управлением (ПУ). Точность установки станка по уровню не должна превышать 0,1 мм на длине 1000 мм ГОСТ 24610-91.
DELTAMACHINERY DM-832PS и JIYU KS-933 обеспечивают точность распиливания в пределах ±0,15 мм и точность позиционирования ±0,02 мм. Достигается это за счёт сочетания сервопривода и прецизионной реечной передачи, а также массивной станины. Сварная станина станка DELTAMACHINERY DM-832PS проходит полный цикл обработки: отпуск для снятия внутренних напряжений и фрезеровку всех монтажных плоскостей на пятиосевом обрабатывающем центре DELTAMACHINERY DM-832PS: техническое описание. Это гарантирует геометрическую точность посадочных мест под направляющие и приводы на всём сроке службы.
Пильный узел WoodTec WS-330 собран на литой чугунной платформе, установленной в стальной толстостенной сварной раме. Большая масса пильного узла способствует более стабильной работе и гашению вибраций. Перемещение пильной каретки осуществляется по двум стальным круглым направляющим с помощью серводвигателя и передачи «шестерня-рейка», что гарантирует плавность подачи и стабильность качества раскроя WoodTec WS-330: техническое описание.
3.3. Масса станка и требования к фундаменту
Масса — не просто цифра в спецификации, а интегральный показатель жёсткости конструкции и её способности гасить вибрации. JIYU KS-933 весит 6500 кг, DELTAMACHINERY DM-832PS — 6200 кг, WoodTec WS-330 — 4500 кг. Разница в две тонны между WS-330 и KS-933 напрямую отражается на требованиях к фундаменту: для первых двух моделей обязателен усиленный бетонный пол, способный выдержать динамические нагрузки от перемещения массивной пильной каретки на скорости до 100 м/мин. WoodTec WS-330 менее требователен к основанию, что делает его предпочтительным для цехов, где капитальное усиление пола затруднено.
Таблица 2. Рекомендуемая оснастка DELTA TOOLS для разных моделей ФРЦ
|
Модель ФРЦ |
Посадочное отверстие основной пилы, мм |
Рекомендуемая основная пила DELTA TOOLS |
Рекомендуемая подрезная пила DELTA TOOLS |
|---|---|---|---|
|
DELTAMACHINERY DM-832PS |
60 |
Алмазный диск 350×4,4×30 Z=72 (с переходной втулкой) — для биламинированных панелей с меламиновым покрытием DELTA TOOLS: Алмазный диск 350×4,4×30 Z=72 |
Пила подрезная алмазная коническая 200×30×4.3/5.5×36T DELTA TOOLS: Пила подрезная 200×30×4.3/5.5×36T |
|
JIYU KS-933 |
75 |
Алмазный диск 350×4,4×30 Z=72 (с переходной втулкой) — для раскроя HPL-пластиков и компакт-ламината |
Пила подрезная алмазная коническая 200×30×4.3/5.5×36T |
|
WoodTec WS-330 |
75 |
Твердосплавный диск 300×3,2×30 Z=84 — для чистового раскроя ЛДСП и МДФ DELTA TOOLS: Дисковая пила 200×3,2/2,2×25,4 Z=64 |
Пила подрезная твердосплавная 160×45×3.2×24T |
Алмазные пилы DELTA TOOLS проходят динамическую балансировку, центровку и правку, а также многоступенчатый контроль качества. Корпус из высококачественной немецкой стали с высокой жёсткостью значительно снижает вибрацию и обеспечивает долгую работу и идеальное качество реза DELTA TOOLS: Алмазный диск 350×4,4×30 Z=72. Ресурс алмазного диска составляет до 400 тыс. погонных метров реза против 40–60 тыс. у твердосплавного аналога — при двухсменной работе это одна заточка в 4–6 недель вместо еженедельной.
4. Требования безопасности и нормативная база
При выборе и эксплуатации ФРЦ необходимо руководствоваться двумя ключевыми стандартами. Точность регламентируется ГОСТ 24610-91, о котором сказано выше. Безопасность конструкции определяется ГОСТ 12.2.026.0-93 («Оборудование деревообрабатывающее. Требования безопасности к конструкции»). Стандарт устанавливает требования безопасности к конструкции деревообрабатывающего оборудования производственного назначения всех типов: станков, автоматических линий, машин, станков-автоматов и т.п. ГОСТ 12.2.026.0-93. Требования являются обязательными, а сам стандарт пригоден для целей сертификации ГОСТ 12.2.026.0-93: пункт 1. Для ФРЦ это означает обязательное наличие защитных ограждений зоны перемещения портала, блокировок, срабатывающих при входе оператора в рабочую зону, и аварийного останова.
5. Практические рекомендации по выбору
-
Оцените реальный объём раскроя. Если он стабильно превышает 1200 листов ЛДСП в месяц, оправдана модель с максимальной мощностью привода (18 кВт, как у JIYU KS-933) и высотой пакета от 100 мм. При меньших объёмах (800–1200 листов) достаточно DELTAMACHINERY DM-832PS или WoodTec WS-330.
-
Проверьте инфраструктуру цеха. JIYU KS-933 и DELTAMACHINERY DM-832PS массой более 6 тонн требуют усиленного фундамента и подвода сжатого воздуха (0,6–0,8 МПа). WoodTec WS-330 массой 4,5 тонны менее требователен к основанию.
-
Учитывайте совместимость с оснасткой. Разные модели имеют различные посадочные диаметры: 60 мм у DELTAMACHINERY, 75 мм у JIYU и WoodTec. Приобретение оснастки DELTA TOOLS с правильными параметрами гарантирует точность реза и длительный ресурс.
-
Рассмотрите систему управления. DELTAMACHINERY DM-832PS оснащается промышленным компьютером с оптимизатором раскроя, который может редактировать планы распиловки, составлять задачи, имитировать и выполнять раскрой, а также интегрироваться с различными CAM-системами DELTAMACHINERY DM-832PS: техническое описание. JIYU KS-933 также поддерживает интеграцию с ПО для раскроя и системами штрих-кода JIYU KS-933: технический паспорт.
Список технических источников
-
ГОСТ 24610-91. Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности. URL: https://meganorm.ru/Data1/4/4147/index.htm
-
ГОСТ 12.2.026.0-93. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://base.garant.ru/57501621/
-
DELTAMACHINERY. Форматно-раскроечный центр с ЧПУ DM-832PS: техническое описание. URL: https://stanok-rf.ru/en/7148
-
JIYU. Форматно-раскроечный центр с ЧПУ KS-933: технический паспорт. URL: https://jiyu-machinery.ru/catalog/cnc-panel-saws/formatno-raskroechnyy-tsentr-s-chpu-jiyu-ks933/
-
WoodTec. Форматно-раскроечный центр с ЧПУ WS-330: техническое описание. URL: https://actant-stanki.ru/catalog/woodtec/formatno-raskroechnye-tsentry-s-chpu/formatno-raskroechnyy-tsentr-s-chpu-woodtec-ws-330/
-
DELTA TOOLS. Алмазный диск 350×4,4×30 Z=72: техническое описание. URL: https://belebey.stroylandiya.ru/products/almaznyy-disk-po-ldsp-i-mdf-delta-tools-350x4-4x30-mm/
-
DELTA TOOLS. Пила подрезная алмазная коническая 200×30×4.3/5.5×36T: техническое описание. URL: https://delta-tehno.ru/product/pila-podreznaya-delta-tools-almaznaya-konicheskaya-200x30x4-3-5-5x36t.html
-
DELTA TOOLS. Дисковая пила 200×3,2/2,2×25,4 Z=64: техническое описание. URL: https://delta-tehno.ru/product/diskovaya-pila-dlya-frs-delta-tools-200x3-2-2-2x25-4-z-64-trapetsiya.html
-
Станкомплект. Выбор раскроечного станка для производства мебели, 2025. URL: https://stancomplect.com/ru/vybor-raskroinoho-stanka-dlia-proyzvodstva-mebely
-
Mebelshik.biz. Пильный центр — в каждый гараж, 2022. URL: https://mebelshik.biz/articles/oborudovanie-i-derevoobrabotka/pilnyy-tsentr-v-kazhdyy-garazh/
[~DETAIL_TEXT] =>
Выбор форматно-раскроечного центра (ФРЦ) с ЧПУ — это инвестиция, которая определяет производительность всего мебельного цеха на годы вперёд. Ошибка на этом этапе оборачивается либо избыточными затратами на невостребованную мощность, либо, что хуже, хроническим «бутылочным горлышком» на участке раскроя. Инженеры «Дельта-Техно», работая с оборудованием DELTAMACHINERY, JIYU и WoodTec, составили это сравнение ключевых технических параметров, на которые необходимо опираться при выборе.
1. Почему сравнение только по цене — это ловушка
Стоимость ФРЦ — важный, но далеко не единственный критерий. Принципиальное отличие пильного центра от классического форматника заключается в кинематике: заготовка неподвижно фиксируется прижимной балкой, а движется сам пильный узел. Это обеспечивает возможность пакетного раскроя (от 3 до 7 листов за проход) и кратный рост производительности Mebelshik.biz: Пильный центр — в каждый гараж. Однако внутри класса ФРЦ разброс характеристик весьма существенен. Так, форматно-раскроечные станки используются на производствах с малой площадью и в качестве временной замены при поломке более технологичного оборудования, тогда как раскройные центры с ЧПУ наиболее эффективны для массовых производств однотипных деталей Станкомплект: выбор раскроечного станка.
Сравнение необходимо вести по группам параметров: производительность (мощность привода, максимальная высота пакета), точность (жёсткость станины, тип привода подачи) и эксплуатационные расходы (совместимость с оснасткой, требования к помещению, энергопотребление).
2. Технические характеристики: три модели в детальном сравнении
Для анализа взяты три модели, перекрывающие потребности среднесерийного и массового производств: DELTAMACHINERY DM-832PS, JIYU KS-933 и WoodTec WS-330. Все три имеют длину раскроя 3200–3300 мм, что достаточно для работы со стандартной плитой 2800×2070 мм. Принципиальные различия кроются в деталях.
Таблица 1. Сравнительная таблица технических характеристик ФРЦ
|
Параметр |
DELTAMACHINERY DM-832PS |
JIYU KS-933 |
WoodTec WS-330 |
|---|---|---|---|
|
Длина раскроя, мм |
3200 |
3300 |
3300 |
|
Максимальная высота пропила, мм |
90 |
100–120 |
95–100 |
|
Мощность основной пилы, кВт |
15 |
18 |
15 |
|
Мощность подрезной пилы, кВт |
1,5 |
2,0 |
2,2 |
|
Общая мощность, кВт |
25 |
26,5 |
22 |
|
Точность позиционирования, мм |
±0,02 |
±0,02 |
— |
|
Точность раскроя, мм |
±0,15 |
±0,15 |
— |
|
Диаметр основной пилы, мм |
350–380 |
400–450 |
400 |
|
Посадочное отверстие основной пилы, мм |
60 |
75 |
75 |
|
Частота вращения основной пилы, об/мин |
4800 |
4100 |
4700 |
|
Частота вращения подрезной пилы, об/мин |
6500 |
6200 |
6700 |
|
Скорость пильной каретки, м/мин |
0–100 |
0–100 |
0–100 |
|
Масса станка, кг |
6200 |
6500 |
4500 |
|
Габаритные размеры (Д×Ш×В), мм |
5820×6770×2100 |
5600×6500×2100 |
6500×5500×1900 |
|
Рабочее давление воздуха, МПа |
0,6–0,8 |
0,6–0,8 |
0,6–0,8 |
|
Тип производства |
крупносерийное, массовое |
крупносерийное, массовое |
индивидуальное, среднесерийное |
|
Особенности |
PLC Advantech + Delta PLC, сервоприводы SYNTEC-servo, пневматика AirTac, промышленный компьютер с оптимизатором раскроя DELTAMACHINERY DM-832PS: техническое описание |
PLC FATEK, электрика Schneider, двигатели Igarashi/XL, инвертор и сервомоторы INVT, прецизионная реечная передача, независимый подъём пил JIYU KS-933: технический паспорт |
Стальной рабочий стол, литой чугунный пильный узел, двойная система бокового выравнивания, столы с воздушным поддувом, 3-кратный запас прочности станины WoodTec WS-330: техническое описание |
Источники данных: технический паспорт JIYU KS-933, руководство по эксплуатации DELTAMACHINERY DM-832PS, каталог WoodTec WS-330.
3. Анализ ключевых параметров
3.1. Мощность привода и производительность
Мощность основного привода — один из важнейших показателей, напрямую влияющий на производительность и способность станка работать с плотными материалами и высокими пакетами. В сравниваемых моделях этот параметр варьируется от 15 до 18 кВт. Мощность основного привода JIYU KS-933 (18 кВт) в совокупности с подрезным (2 кВт) обеспечивает высокую скорость и стабильность процесса раскроя материала, а общая мощность станка составляет 26,5 кВт JIYU KS-933: технический паспорт. Это позволяет уверенно работать с пакетами из 5–7 листов ЛДСП и материалами повышенной плотности, такими как HPL-пластик.
DELTAMACHINERY DM-832PS оснащается основным двигателем мощностью 15 кВт и подрезным 1,5 кВт DELTAMACHINERY DM-832PS: технические характеристики. При общей мощности 25 кВт этот станок обеспечивает сопоставимую производительность для большинства задач корпусного мебельного производства, работая с пакетами высотой до 90 мм.
3.2. Точность позиционирования и жёсткость конструкции
Точность распиливания — параметр, который регламентируется ГОСТ 24610-91 («Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности») ГОСТ 24610-91. Стандарт распространяется на круглопильные станки, предназначенные для чернового раскроя в пакетах или по одной плите, в том числе на станки с программным управлением (ПУ). Точность установки станка по уровню не должна превышать 0,1 мм на длине 1000 мм ГОСТ 24610-91.
DELTAMACHINERY DM-832PS и JIYU KS-933 обеспечивают точность распиливания в пределах ±0,15 мм и точность позиционирования ±0,02 мм. Достигается это за счёт сочетания сервопривода и прецизионной реечной передачи, а также массивной станины. Сварная станина станка DELTAMACHINERY DM-832PS проходит полный цикл обработки: отпуск для снятия внутренних напряжений и фрезеровку всех монтажных плоскостей на пятиосевом обрабатывающем центре DELTAMACHINERY DM-832PS: техническое описание. Это гарантирует геометрическую точность посадочных мест под направляющие и приводы на всём сроке службы.
Пильный узел WoodTec WS-330 собран на литой чугунной платформе, установленной в стальной толстостенной сварной раме. Большая масса пильного узла способствует более стабильной работе и гашению вибраций. Перемещение пильной каретки осуществляется по двум стальным круглым направляющим с помощью серводвигателя и передачи «шестерня-рейка», что гарантирует плавность подачи и стабильность качества раскроя WoodTec WS-330: техническое описание.
3.3. Масса станка и требования к фундаменту
Масса — не просто цифра в спецификации, а интегральный показатель жёсткости конструкции и её способности гасить вибрации. JIYU KS-933 весит 6500 кг, DELTAMACHINERY DM-832PS — 6200 кг, WoodTec WS-330 — 4500 кг. Разница в две тонны между WS-330 и KS-933 напрямую отражается на требованиях к фундаменту: для первых двух моделей обязателен усиленный бетонный пол, способный выдержать динамические нагрузки от перемещения массивной пильной каретки на скорости до 100 м/мин. WoodTec WS-330 менее требователен к основанию, что делает его предпочтительным для цехов, где капитальное усиление пола затруднено.
Таблица 2. Рекомендуемая оснастка DELTA TOOLS для разных моделей ФРЦ
|
Модель ФРЦ |
Посадочное отверстие основной пилы, мм |
Рекомендуемая основная пила DELTA TOOLS |
Рекомендуемая подрезная пила DELTA TOOLS |
|---|---|---|---|
|
DELTAMACHINERY DM-832PS |
60 |
Алмазный диск 350×4,4×30 Z=72 (с переходной втулкой) — для биламинированных панелей с меламиновым покрытием DELTA TOOLS: Алмазный диск 350×4,4×30 Z=72 |
Пила подрезная алмазная коническая 200×30×4.3/5.5×36T DELTA TOOLS: Пила подрезная 200×30×4.3/5.5×36T |
|
JIYU KS-933 |
75 |
Алмазный диск 350×4,4×30 Z=72 (с переходной втулкой) — для раскроя HPL-пластиков и компакт-ламината |
Пила подрезная алмазная коническая 200×30×4.3/5.5×36T |
|
WoodTec WS-330 |
75 |
Твердосплавный диск 300×3,2×30 Z=84 — для чистового раскроя ЛДСП и МДФ DELTA TOOLS: Дисковая пила 200×3,2/2,2×25,4 Z=64 |
Пила подрезная твердосплавная 160×45×3.2×24T |
Алмазные пилы DELTA TOOLS проходят динамическую балансировку, центровку и правку, а также многоступенчатый контроль качества. Корпус из высококачественной немецкой стали с высокой жёсткостью значительно снижает вибрацию и обеспечивает долгую работу и идеальное качество реза DELTA TOOLS: Алмазный диск 350×4,4×30 Z=72. Ресурс алмазного диска составляет до 400 тыс. погонных метров реза против 40–60 тыс. у твердосплавного аналога — при двухсменной работе это одна заточка в 4–6 недель вместо еженедельной.
4. Требования безопасности и нормативная база
При выборе и эксплуатации ФРЦ необходимо руководствоваться двумя ключевыми стандартами. Точность регламентируется ГОСТ 24610-91, о котором сказано выше. Безопасность конструкции определяется ГОСТ 12.2.026.0-93 («Оборудование деревообрабатывающее. Требования безопасности к конструкции»). Стандарт устанавливает требования безопасности к конструкции деревообрабатывающего оборудования производственного назначения всех типов: станков, автоматических линий, машин, станков-автоматов и т.п. ГОСТ 12.2.026.0-93. Требования являются обязательными, а сам стандарт пригоден для целей сертификации ГОСТ 12.2.026.0-93: пункт 1. Для ФРЦ это означает обязательное наличие защитных ограждений зоны перемещения портала, блокировок, срабатывающих при входе оператора в рабочую зону, и аварийного останова.
5. Практические рекомендации по выбору
-
Оцените реальный объём раскроя. Если он стабильно превышает 1200 листов ЛДСП в месяц, оправдана модель с максимальной мощностью привода (18 кВт, как у JIYU KS-933) и высотой пакета от 100 мм. При меньших объёмах (800–1200 листов) достаточно DELTAMACHINERY DM-832PS или WoodTec WS-330.
-
Проверьте инфраструктуру цеха. JIYU KS-933 и DELTAMACHINERY DM-832PS массой более 6 тонн требуют усиленного фундамента и подвода сжатого воздуха (0,6–0,8 МПа). WoodTec WS-330 массой 4,5 тонны менее требователен к основанию.
-
Учитывайте совместимость с оснасткой. Разные модели имеют различные посадочные диаметры: 60 мм у DELTAMACHINERY, 75 мм у JIYU и WoodTec. Приобретение оснастки DELTA TOOLS с правильными параметрами гарантирует точность реза и длительный ресурс.
-
Рассмотрите систему управления. DELTAMACHINERY DM-832PS оснащается промышленным компьютером с оптимизатором раскроя, который может редактировать планы распиловки, составлять задачи, имитировать и выполнять раскрой, а также интегрироваться с различными CAM-системами DELTAMACHINERY DM-832PS: техническое описание. JIYU KS-933 также поддерживает интеграцию с ПО для раскроя и системами штрих-кода JIYU KS-933: технический паспорт.
Список технических источников
-
ГОСТ 24610-91. Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности. URL: https://meganorm.ru/Data1/4/4147/index.htm
-
ГОСТ 12.2.026.0-93. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://base.garant.ru/57501621/
-
DELTAMACHINERY. Форматно-раскроечный центр с ЧПУ DM-832PS: техническое описание. URL: https://stanok-rf.ru/en/7148
-
JIYU. Форматно-раскроечный центр с ЧПУ KS-933: технический паспорт. URL: https://jiyu-machinery.ru/catalog/cnc-panel-saws/formatno-raskroechnyy-tsentr-s-chpu-jiyu-ks933/
-
WoodTec. Форматно-раскроечный центр с ЧПУ WS-330: техническое описание. URL: https://actant-stanki.ru/catalog/woodtec/formatno-raskroechnye-tsentry-s-chpu/formatno-raskroechnyy-tsentr-s-chpu-woodtec-ws-330/
-
DELTA TOOLS. Алмазный диск 350×4,4×30 Z=72: техническое описание. URL: https://belebey.stroylandiya.ru/products/almaznyy-disk-po-ldsp-i-mdf-delta-tools-350x4-4x30-mm/
-
DELTA TOOLS. Пила подрезная алмазная коническая 200×30×4.3/5.5×36T: техническое описание. URL: https://delta-tehno.ru/product/pila-podreznaya-delta-tools-almaznaya-konicheskaya-200x30x4-3-5-5x36t.html
-
DELTA TOOLS. Дисковая пила 200×3,2/2,2×25,4 Z=64: техническое описание. URL: https://delta-tehno.ru/product/diskovaya-pila-dlya-frs-delta-tools-200x3-2-2-2x25-4-z-64-trapetsiya.html
-
Станкомплект. Выбор раскроечного станка для производства мебели, 2025. URL: https://stancomplect.com/ru/vybor-raskroinoho-stanka-dlia-proyzvodstva-mebely
-
Mebelshik.biz. Пильный центр — в каждый гараж, 2022. URL: https://mebelshik.biz/articles/oborudovanie-i-derevoobrabotka/pilnyy-tsentr-v-kazhdyy-garazh/
[DETAIL_TEXT_TYPE] => html [~DETAIL_TEXT_TYPE] => html [PREVIEW_TEXT] => [~PREVIEW_TEXT] => [PREVIEW_TEXT_TYPE] => text [~PREVIEW_TEXT_TYPE] => text [PREVIEW_PICTURE] => Array ( [ID] => 26218 [TIMESTAMP_X] => 18.08.2026 09:36:35 [MODULE_ID] => iblock [HEIGHT] => 466 [WIDTH] => 1000 [FILE_SIZE] => 91711 [CONTENT_TYPE] => image/jpeg [SUBDIR] => iblock/da1/l1za23r1c0xeoyw7tmgjud9a9hkfi587 [FILE_NAME] => formatno_raskroechnyy_tsentr_s_chpu_jiyu_ks933h.jpg [ORIGINAL_NAME] => formatno_raskroechnyy_tsentr_s_chpu_jiyu_ks933h.jpg [DESCRIPTION] => [HANDLER_ID] => [EXTERNAL_ID] => l2mqkil6h6btujdegktyoxhfasn2boec [VERSION_ORIGINAL_ID] => [META] => [SRC] => /upload/iblock/da1/l1za23r1c0xeoyw7tmgjud9a9hkfi587/formatno_raskroechnyy_tsentr_s_chpu_jiyu_ks933h.jpg [UNSAFE_SRC] => /upload/iblock/da1/l1za23r1c0xeoyw7tmgjud9a9hkfi587/formatno_raskroechnyy_tsentr_s_chpu_jiyu_ks933h.jpg [SAFE_SRC] => /upload/iblock/da1/l1za23r1c0xeoyw7tmgjud9a9hkfi587/formatno_raskroechnyy_tsentr_s_chpu_jiyu_ks933h.jpg [ALT] => Сравнение форматно-раскроечных центров основные технические параметры для выбора [TITLE] => Сравнение форматно-раскроечных центров основные технические параметры для выбора ) [~PREVIEW_PICTURE] => 26218 [LANG_DIR] => / [~LANG_DIR] => / [CODE] => sravnenie-formatno-raskroechnykh-tsentrov-osnovnye-tekhnicheskie-parametry-dlya-vybora [~CODE] => sravnenie-formatno-raskroechnykh-tsentrov-osnovnye-tekhnicheskie-parametry-dlya-vybora [EXTERNAL_ID] => 7996 [~EXTERNAL_ID] => 7996 [IBLOCK_TYPE_ID] => content [~IBLOCK_TYPE_ID] => content [IBLOCK_CODE] => journal [~IBLOCK_CODE] => journal [IBLOCK_EXTERNAL_ID] => [~IBLOCK_EXTERNAL_ID] => [LID] => s2 [~LID] => s2 [EDIT_LINK] => [DELETE_LINK] => [DISPLAY_ACTIVE_FROM] => [FIELDS] => Array ( [DATE_CREATE] => 18.08.2026 09:36:35 ) [DISPLAY_PROPERTIES] => Array ( ) [IPROPERTY_VALUES] => Array ( [SECTION_META_TITLE] => Сравнение форматно-раскроечных центров основные технические параметры для выбора [SECTION_PAGE_TITLE] => Сравнение форматно-раскроечных центров основные технические параметры для выбора ) )
Форматно-раскроечные центры
Сравнение форматно-раскроечных центров основные технические параметры для выбора
18.08.2026 09:36:35
-
ежедневно: внешняя очистка стола, направляющих и пильного узла от стружки и пыли промышленным пылесосом (обдув сжатым воздухом не рекомендуется — пыль попадает в подшипники); проверка заточки пильных дисков и работы защитных кожухов;
-
еженедельно: чистка и проверка подвижных кареток и упоров, смазка направляющих каретки, проверка натяжения ремней привода пильного узла;
-
ежеквартально / раз в полгода: проверка и регулировка параллельности упора к пильному диску, проверка точности углов распила (0° и 45°), замена щёток электродвигателя (если применимо);
-
ежегодно: замена подшипников пильного шпинделя (или по результатам вибродиагностики), полная калибровка всех линейных упоров и измерительных линеек, проверка и протяжка всех электрических соединений.
Таблица 1. Регламент технического обслуживания форматно-раскроечного центра
|
Периодичность |
Операция |
Критичность |
Примечание |
|---|---|---|---|
|
Ежедневно |
очистка стола, направляющих, пильного узла от пыли и стружки |
высокая |
использовать промышленный пылесос, не обдувать сжатым воздухом |
|
Ежедневно |
проверка состояния пильных дисков |
высокая |
контролировать отсутствие сколов на зубьях и налипания смолы |
|
Еженедельно |
смазка направляющих каретки |
высокая |
применять смазку, не удерживающую пыль; для шариковых и линейных кареток — пластичные смазки NLGI 1–2 на литиевой основе; для роликовых — тонкая плёнка масла ISO VG 32–68 |
|
Еженедельно |
проверка натяжения ремней привода |
средняя |
перетянутый ремень вызывает нагрев шпинделя и ускоренный износ подшипников |
|
Ежеквартально |
проверка параллельности упора диску, калибровка углов |
высокая |
отклонение на 0,1° даёт заметный брак на длинных деталях |
|
Раз в полгода |
замена щёток электродвигателя (если применимо) |
средняя |
изношенные щётки искрят и повреждают коллектор |
|
Ежегодно |
замена подшипников шпинделя или вибродиагностика |
критическая |
превентивная замена дешевле ремонта шпинделя после разрушения подшипника |
|
Ежегодно |
протяжка всех электрических соединений |
средняя |
ослабленные контакты греются и могут вызвать отказ контроллера |
Диагностика и срочный ремонт: как не довести до капитального
Срочный ремонт — это всегда следствие либо пропущенного планового ТО, либо нештатной ситуации. Согласно ГОСТ 18322-2016, устранение неисправности — это операции, выполняемые после диагностирования с целью восстановления работоспособного состояния объекта. Диагностика, в свою очередь, определяется как операции, проводимые для установления наличия неисправности, определения её места и причин появления. Очень важно выявлять любые отклонения в работе оборудования на раннем этапе, сразу после их появления — это позволяет устранить неполадки путём дополнительной регулировки и настройки, избегая замены дорогостоящих узлов и агрегатов.
Наиболее частые причины внеплановых ремонтов на форматно-раскроечных центрах связаны с несколькими узлами. Направляющие каретки изнашиваются от постоянного трения и попадания пыли; признаки — люфт каретки, неточность реза, заедание при движении. Подшипники главного вала выходят из строя от перегрузок и недостатка смазки; симптомы — вибрация, посторонние звуки, нагрев корпуса. Приводные ремни растягиваются и рвутся, что проявляется в снижении мощности и проскальзывании при нагрузке. Система подъёма пильного диска засоряется опилками, изнашиваются червячные передачи — результат: неточная настройка высоты пиления. Электрооборудование — контакторы, кнопки управления — страдают от пыли и влаги, что приводит к сбоям в работе и ложным срабатываниям защиты.
Отдельного внимания заслуживает температурный контроль шпинделя. Температура шпинделя в нормальных условиях работы не должна превышать температуру воздуха в цехе более чем на 50 °C. Для измерения рекомендуется использовать пирометр. Повышенная температура указывает на неполадки с подшипниками и требует вмешательства специалистов. Добавление смазки в подшипники не всегда решает проблему, особенно если используются подшипники закрытого типа — избыточная смазка может ухудшить ситуацию.
Таблица 2. Типичные неисправности форматно-раскроечных центров и способы их устранения
|
Неисправность |
Вероятная причина |
Способ предотвращения / устранения |
Периодичность контроля |
|---|---|---|---|
|
сколы на нижней кромке заготовки |
неправильная настройка подрезной пилы или её затупление |
контроль пробным пилением, своевременная заточка подрезного диска DELTA TOOLS |
еженедельно |
|
увеличение шума и вибрации шпинделя |
износ подшипников, перетянутый ремень, дисбаланс диска |
вибродиагностика, контроль натяжения ремня, проверка биения посадочного места (допуск — не более 0,03 мм) |
раз в полгода |
|
перегрев шпинделя (свыше +50 °C к температуре цеха) |
недостаток или избыток смазки, разрушение сепаратора подшипника |
температурный контроль пирометром, соблюдение карты смазки |
еженедельно |
|
«банан» — дугообразный рез (деталь не прямая) |
неправильная регулировка пильного узла, износ направляющих каретки |
проверить базовую настройку станка; использовать метод контрольного реза с переворотом детали |
при появлении дефекта |
|
люфт каретки, неравномерный ход |
износ роликов, загрязнение направляющих |
очистка и смазка направляющих, контроль преднатяга роликов раз в 3–6 месяцев, замена роликов по регламенту |
еженедельно (чистка), раз в полгода (контроль преднатяга) |
|
прожоги на материале |
затупленный диск, недостаточная скорость подачи |
своевременная заточка дисков DELTA TOOLS, контроль скорости подачи |
ежедневно |
Профилактика и роль оснастки DELTA TOOLS
Значительная часть внеплановых ремонтов связана не с поломкой станка как таковой, а с использованием некачественной или изношенной оснастки. Работа тупыми дисками вызывает перегрузку двигателя и перегрев шпинделя; пиление материалов с посторонними включениями повреждает диски и механизмы; форсированные режимы подачи ведут к ускоренному износу направляющих. Игнорирование вибраций разрушает подшипники — а вибрация часто возникает именно из-за разбалансированного или неправильно установленного диска.
Использование качественных пильных дисков DELTA TOOLS, прошедших динамическую балансировку и вальцовку, снижает нагрузку на привод и шпиндельный узел. Твердосплавные диски, например модель 200×3,2/2,2×25,4 Z=64, требуют заточки через 40–60 тыс. погонных метров реза. Алмазные диски DELTA TOOLS 350×4,4×30 Z=72 имеют ресурс до 400 тыс. пог. м — при двухсменной работе это одна заточка в 4–6 недель вместо еженедельной, что не только экономит бюджет, но и сокращает количество вмешательств в пильный узел, продлевая его жизнь.
Для финишной обработки кромок после раскроя и устранения мелких дефектов хорошо себя зарекомендовали абразивные вкладыши DELTA ABRASIVE на нейлоновой основе. Нейлоновые нити с порошком карбида кремния обеспечивают эффективное шлифование без риска повредить облицовку — это позволяет избежать повторной обработки деталей и связанных с ней простоев.
Нормативная база: ГОСТы и стандарты безопасности
Сервисное обслуживание форматно-раскроечных центров должно проводиться с учётом требований двух ключевых стандартов. ГОСТ 18322-2016 устанавливает термины и определения в области технического обслуживания и ремонта техники, включая понятия технического обслуживания, ремонта, диагностирования и устранения неисправностей. ГОСТ 12.2.026.0-2015 («Оборудование деревообрабатывающее. Требования безопасности к конструкции») регламентирует требования безопасности для всех типов деревообрабатывающих машин, включая станки с программным управлением. Документ определяет методы оценки безопасности, параметры конструктивных элементов и требования к их материалам, а также процедуры испытаний на этапе производства и в процессе эксплуатации.
Преимущества сервисного обслуживания от «Дельта-Техно»
Компания «Дельта-Техно» выполняет полный комплекс работ по сервисному обслуживанию форматно-раскроечных центров DELTAMACHINERY, JIYU, WoodTec и другого оборудования из своего портфеля брендов: пуско-наладочные работы, плановое техническое обслуживание, диагностику и срочный ремонт, обучение операторов. Специалисты компании опираются на техническую документацию производителей и имеют доступ к оригинальным каталогам запасных частей. На складе поддерживается весь ассортимент расходных материалов — от пильных дисков DELTA TOOLS до абразивов DELTA ABRASIVE, что позволяет оперативно закрывать потребности производства без длительных простоев.
Список технических источников
-
ГОСТ 18322-2016. Система технического обслуживания и ремонта техники. Термины и определения. URL: https://docs.cntd.ru/document/1200144952
-
ГОСТ 12.2.026.0-2015. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://informproekt.ru/docs/1200134841/
-
Станкоинком. Годовой план технического обслуживания станков в мебельном цехе, 2025. URL: https://stankoinkom.ru/blog/sovety/godovoy-plan-tekhnicheskogo-obsluzhivaniya-stankov-v-mebelnom-tsekhe/
-
Интервесп. Процедуры настройки и проверки форматно-раскроечных станков, 2024. URL: https://intervesp.ru/articles/protsedury-nastroyki-i-proverki-formatno-raskroechnykh-stankov/
-
Росстип. Форматная тележка и её направляющие: роликовые, шариковые и линейные системы, жёсткость, износ и калибровка точности, 2025. URL: https://rosstip.ru/news/8857-formatnaya-telezhka-i-ejo-napravlyayushchie-rolikovye-sharikovye-i-linejnye-sistemy-zhjostkost-iznos-i-kalibrovka-tochnosti
-
Service-Stanki.ru. Ремонт, обслуживание и ТО форматно-раскроечных станков. URL: https://service-stanki.ru/types/formatno_raskroechnyy/
-
Ligamac. Проблема неровного распила на ФРС и ФРЦ — «банан». URL: http://ligamac.ru/servis/useful/problema-nerovnogo-raspila-na-frs-i-frts-banan/
-
DELTA TOOLS. Алмазный диск 350×4,4×30 Z=72: техническое описание. URL: https://belebey.stroylandiya.ru/products/almaznyy-disk-po-ldsp-i-mdf-delta-tools-350x4-4x30-mm/
-
DELTA ABRASIVE. Абразивный вкладыш нейлон H70 мм зерно P240 L1000 мм. URL: https://delta-tehno.ru/product/abrazivnyy-vkladysh-delta-abrasive-neylon-h-70mm-zerno-240-delta-abrasive-l1000mm.html
[~DETAIL_TEXT] =>
Форматно-раскроечный центр с ЧПУ — это высокотехнологичный станок, чья производительность и долговечность напрямую зависят от качества и системности обслуживания. Практика показывает, что даже машины с самой надёжной механикой, такие как DELTAMACHINERY DM-832PS или JIYU KS-933, без должного ухода теряют точность в разы быстрее паспортных сроков. Оборудование с регулярным сервисным обслуживанием работает в 3–4 раза дольше, а затраты на внеплановый ремонт превышают стоимость планового ТО в 5–7 раз. Инженеры «Дельта-Техно», сопровождающие парк оборудования по всей стране, разберут в этом материале, как выстроить систему обслуживания, чтобы избежать критических простоев и сохранить геометрию реза на всём сроке эксплуатации.
Система планового технического обслуживания: принципы и периодичность
Согласно ГОСТ 18322-2016 («Система технического обслуживания и ремонта техники. Термины и определения»), техническое обслуживание — это комплекс операций для поддержания работоспособности оборудования, а ремонтный цикл — наименьший повторяющийся интервал, в течение которого выполняются все установленные виды ремонта. На практике для форматно-раскроечных центров это означает строгую периодичность операций, привязанную к наработке или календарному графику.
Основой для составления регламента ТО всегда служит технический паспорт и руководство по эксплуатации от производителя. Это главный документ, в котором указаны типы смазок, точки смазки и межсервисные интервалы применительно к конкретной модели. План обслуживания строится по четырём уровням периодичности:
-
ежедневно: внешняя очистка стола, направляющих и пильного узла от стружки и пыли промышленным пылесосом (обдув сжатым воздухом не рекомендуется — пыль попадает в подшипники); проверка заточки пильных дисков и работы защитных кожухов;
-
еженедельно: чистка и проверка подвижных кареток и упоров, смазка направляющих каретки, проверка натяжения ремней привода пильного узла;
-
ежеквартально / раз в полгода: проверка и регулировка параллельности упора к пильному диску, проверка точности углов распила (0° и 45°), замена щёток электродвигателя (если применимо);
-
ежегодно: замена подшипников пильного шпинделя (или по результатам вибродиагностики), полная калибровка всех линейных упоров и измерительных линеек, проверка и протяжка всех электрических соединений.
Таблица 1. Регламент технического обслуживания форматно-раскроечного центра
|
Периодичность |
Операция |
Критичность |
Примечание |
|---|---|---|---|
|
Ежедневно |
очистка стола, направляющих, пильного узла от пыли и стружки |
высокая |
использовать промышленный пылесос, не обдувать сжатым воздухом |
|
Ежедневно |
проверка состояния пильных дисков |
высокая |
контролировать отсутствие сколов на зубьях и налипания смолы |
|
Еженедельно |
смазка направляющих каретки |
высокая |
применять смазку, не удерживающую пыль; для шариковых и линейных кареток — пластичные смазки NLGI 1–2 на литиевой основе; для роликовых — тонкая плёнка масла ISO VG 32–68 |
|
Еженедельно |
проверка натяжения ремней привода |
средняя |
перетянутый ремень вызывает нагрев шпинделя и ускоренный износ подшипников |
|
Ежеквартально |
проверка параллельности упора диску, калибровка углов |
высокая |
отклонение на 0,1° даёт заметный брак на длинных деталях |
|
Раз в полгода |
замена щёток электродвигателя (если применимо) |
средняя |
изношенные щётки искрят и повреждают коллектор |
|
Ежегодно |
замена подшипников шпинделя или вибродиагностика |
критическая |
превентивная замена дешевле ремонта шпинделя после разрушения подшипника |
|
Ежегодно |
протяжка всех электрических соединений |
средняя |
ослабленные контакты греются и могут вызвать отказ контроллера |
Диагностика и срочный ремонт: как не довести до капитального
Срочный ремонт — это всегда следствие либо пропущенного планового ТО, либо нештатной ситуации. Согласно ГОСТ 18322-2016, устранение неисправности — это операции, выполняемые после диагностирования с целью восстановления работоспособного состояния объекта. Диагностика, в свою очередь, определяется как операции, проводимые для установления наличия неисправности, определения её места и причин появления. Очень важно выявлять любые отклонения в работе оборудования на раннем этапе, сразу после их появления — это позволяет устранить неполадки путём дополнительной регулировки и настройки, избегая замены дорогостоящих узлов и агрегатов.
Наиболее частые причины внеплановых ремонтов на форматно-раскроечных центрах связаны с несколькими узлами. Направляющие каретки изнашиваются от постоянного трения и попадания пыли; признаки — люфт каретки, неточность реза, заедание при движении. Подшипники главного вала выходят из строя от перегрузок и недостатка смазки; симптомы — вибрация, посторонние звуки, нагрев корпуса. Приводные ремни растягиваются и рвутся, что проявляется в снижении мощности и проскальзывании при нагрузке. Система подъёма пильного диска засоряется опилками, изнашиваются червячные передачи — результат: неточная настройка высоты пиления. Электрооборудование — контакторы, кнопки управления — страдают от пыли и влаги, что приводит к сбоям в работе и ложным срабатываниям защиты.
Отдельного внимания заслуживает температурный контроль шпинделя. Температура шпинделя в нормальных условиях работы не должна превышать температуру воздуха в цехе более чем на 50 °C. Для измерения рекомендуется использовать пирометр. Повышенная температура указывает на неполадки с подшипниками и требует вмешательства специалистов. Добавление смазки в подшипники не всегда решает проблему, особенно если используются подшипники закрытого типа — избыточная смазка может ухудшить ситуацию.
Таблица 2. Типичные неисправности форматно-раскроечных центров и способы их устранения
|
Неисправность |
Вероятная причина |
Способ предотвращения / устранения |
Периодичность контроля |
|---|---|---|---|
|
сколы на нижней кромке заготовки |
неправильная настройка подрезной пилы или её затупление |
контроль пробным пилением, своевременная заточка подрезного диска DELTA TOOLS |
еженедельно |
|
увеличение шума и вибрации шпинделя |
износ подшипников, перетянутый ремень, дисбаланс диска |
вибродиагностика, контроль натяжения ремня, проверка биения посадочного места (допуск — не более 0,03 мм) |
раз в полгода |
|
перегрев шпинделя (свыше +50 °C к температуре цеха) |
недостаток или избыток смазки, разрушение сепаратора подшипника |
температурный контроль пирометром, соблюдение карты смазки |
еженедельно |
|
«банан» — дугообразный рез (деталь не прямая) |
неправильная регулировка пильного узла, износ направляющих каретки |
проверить базовую настройку станка; использовать метод контрольного реза с переворотом детали |
при появлении дефекта |
|
люфт каретки, неравномерный ход |
износ роликов, загрязнение направляющих |
очистка и смазка направляющих, контроль преднатяга роликов раз в 3–6 месяцев, замена роликов по регламенту |
еженедельно (чистка), раз в полгода (контроль преднатяга) |
|
прожоги на материале |
затупленный диск, недостаточная скорость подачи |
своевременная заточка дисков DELTA TOOLS, контроль скорости подачи |
ежедневно |
Профилактика и роль оснастки DELTA TOOLS
Значительная часть внеплановых ремонтов связана не с поломкой станка как таковой, а с использованием некачественной или изношенной оснастки. Работа тупыми дисками вызывает перегрузку двигателя и перегрев шпинделя; пиление материалов с посторонними включениями повреждает диски и механизмы; форсированные режимы подачи ведут к ускоренному износу направляющих. Игнорирование вибраций разрушает подшипники — а вибрация часто возникает именно из-за разбалансированного или неправильно установленного диска.
Использование качественных пильных дисков DELTA TOOLS, прошедших динамическую балансировку и вальцовку, снижает нагрузку на привод и шпиндельный узел. Твердосплавные диски, например модель 200×3,2/2,2×25,4 Z=64, требуют заточки через 40–60 тыс. погонных метров реза. Алмазные диски DELTA TOOLS 350×4,4×30 Z=72 имеют ресурс до 400 тыс. пог. м — при двухсменной работе это одна заточка в 4–6 недель вместо еженедельной, что не только экономит бюджет, но и сокращает количество вмешательств в пильный узел, продлевая его жизнь.
Для финишной обработки кромок после раскроя и устранения мелких дефектов хорошо себя зарекомендовали абразивные вкладыши DELTA ABRASIVE на нейлоновой основе. Нейлоновые нити с порошком карбида кремния обеспечивают эффективное шлифование без риска повредить облицовку — это позволяет избежать повторной обработки деталей и связанных с ней простоев.
Нормативная база: ГОСТы и стандарты безопасности
Сервисное обслуживание форматно-раскроечных центров должно проводиться с учётом требований двух ключевых стандартов. ГОСТ 18322-2016 устанавливает термины и определения в области технического обслуживания и ремонта техники, включая понятия технического обслуживания, ремонта, диагностирования и устранения неисправностей. ГОСТ 12.2.026.0-2015 («Оборудование деревообрабатывающее. Требования безопасности к конструкции») регламентирует требования безопасности для всех типов деревообрабатывающих машин, включая станки с программным управлением. Документ определяет методы оценки безопасности, параметры конструктивных элементов и требования к их материалам, а также процедуры испытаний на этапе производства и в процессе эксплуатации.
Преимущества сервисного обслуживания от «Дельта-Техно»
Компания «Дельта-Техно» выполняет полный комплекс работ по сервисному обслуживанию форматно-раскроечных центров DELTAMACHINERY, JIYU, WoodTec и другого оборудования из своего портфеля брендов: пуско-наладочные работы, плановое техническое обслуживание, диагностику и срочный ремонт, обучение операторов. Специалисты компании опираются на техническую документацию производителей и имеют доступ к оригинальным каталогам запасных частей. На складе поддерживается весь ассортимент расходных материалов — от пильных дисков DELTA TOOLS до абразивов DELTA ABRASIVE, что позволяет оперативно закрывать потребности производства без длительных простоев.
Список технических источников
-
ГОСТ 18322-2016. Система технического обслуживания и ремонта техники. Термины и определения. URL: https://docs.cntd.ru/document/1200144952
-
ГОСТ 12.2.026.0-2015. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://informproekt.ru/docs/1200134841/
-
Станкоинком. Годовой план технического обслуживания станков в мебельном цехе, 2025. URL: https://stankoinkom.ru/blog/sovety/godovoy-plan-tekhnicheskogo-obsluzhivaniya-stankov-v-mebelnom-tsekhe/
-
Интервесп. Процедуры настройки и проверки форматно-раскроечных станков, 2024. URL: https://intervesp.ru/articles/protsedury-nastroyki-i-proverki-formatno-raskroechnykh-stankov/
-
Росстип. Форматная тележка и её направляющие: роликовые, шариковые и линейные системы, жёсткость, износ и калибровка точности, 2025. URL: https://rosstip.ru/news/8857-formatnaya-telezhka-i-ejo-napravlyayushchie-rolikovye-sharikovye-i-linejnye-sistemy-zhjostkost-iznos-i-kalibrovka-tochnosti
-
Service-Stanki.ru. Ремонт, обслуживание и ТО форматно-раскроечных станков. URL: https://service-stanki.ru/types/formatno_raskroechnyy/
-
Ligamac. Проблема неровного распила на ФРС и ФРЦ — «банан». URL: http://ligamac.ru/servis/useful/problema-nerovnogo-raspila-na-frs-i-frts-banan/
-
DELTA TOOLS. Алмазный диск 350×4,4×30 Z=72: техническое описание. URL: https://belebey.stroylandiya.ru/products/almaznyy-disk-po-ldsp-i-mdf-delta-tools-350x4-4x30-mm/
-
DELTA ABRASIVE. Абразивный вкладыш нейлон H70 мм зерно P240 L1000 мм. URL: https://delta-tehno.ru/product/abrazivnyy-vkladysh-delta-abrasive-neylon-h-70mm-zerno-240-delta-abrasive-l1000mm.html
[DETAIL_TEXT_TYPE] => html [~DETAIL_TEXT_TYPE] => html [PREVIEW_TEXT] => [~PREVIEW_TEXT] => [PREVIEW_TEXT_TYPE] => text [~PREVIEW_TEXT_TYPE] => text [PREVIEW_PICTURE] => Array ( [ID] => 26202 [TIMESTAMP_X] => 18.08.2026 08:27:16 [MODULE_ID] => iblock [HEIGHT] => 428 [WIDTH] => 1000 [FILE_SIZE] => 602070 [CONTENT_TYPE] => image/png [SUBDIR] => iblock/060/j6arffnsnmuihsxqcnl2fs0ogyiamsdg [FILE_NAME] => servisnoe_obsluzhivanie_formatno_raskroechnykh_tsentrov_planovoe_to_i_srochnyy_remont.png [ORIGINAL_NAME] => servisnoe_obsluzhivanie_formatno_raskroechnykh_tsentrov_planovoe_to_i_srochnyy_remont.png [DESCRIPTION] => [HANDLER_ID] => [EXTERNAL_ID] => rsa0tosofug352oe8d5xw5u91jl3rk1n [VERSION_ORIGINAL_ID] => [META] => [SRC] => /upload/iblock/060/j6arffnsnmuihsxqcnl2fs0ogyiamsdg/servisnoe_obsluzhivanie_formatno_raskroechnykh_tsentrov_planovoe_to_i_srochnyy_remont.png [UNSAFE_SRC] => /upload/iblock/060/j6arffnsnmuihsxqcnl2fs0ogyiamsdg/servisnoe_obsluzhivanie_formatno_raskroechnykh_tsentrov_planovoe_to_i_srochnyy_remont.png [SAFE_SRC] => /upload/iblock/060/j6arffnsnmuihsxqcnl2fs0ogyiamsdg/servisnoe_obsluzhivanie_formatno_raskroechnykh_tsentrov_planovoe_to_i_srochnyy_remont.png [ALT] => Сервисное обслуживание форматно-раскроечных центров плановое ТО и срочный ремонт [TITLE] => Сервисное обслуживание форматно-раскроечных центров плановое ТО и срочный ремонт ) [~PREVIEW_PICTURE] => 26202 [LANG_DIR] => / [~LANG_DIR] => / [CODE] => servisnoe-obsluzhivanie-formatno-raskroechnykh-tsentrov-planovoe-to-i-srochnyy-remont [~CODE] => servisnoe-obsluzhivanie-formatno-raskroechnykh-tsentrov-planovoe-to-i-srochnyy-remont [EXTERNAL_ID] => 4654 [~EXTERNAL_ID] => 4654 [IBLOCK_TYPE_ID] => content [~IBLOCK_TYPE_ID] => content [IBLOCK_CODE] => journal [~IBLOCK_CODE] => journal [IBLOCK_EXTERNAL_ID] => [~IBLOCK_EXTERNAL_ID] => [LID] => s2 [~LID] => s2 [EDIT_LINK] => [DELETE_LINK] => [DISPLAY_ACTIVE_FROM] => [FIELDS] => Array ( [DATE_CREATE] => 12.08.2026 08:23:29 ) [DISPLAY_PROPERTIES] => Array ( ) [IPROPERTY_VALUES] => Array ( [SECTION_META_TITLE] => Сервисное обслуживание форматно-раскроечных центров плановое ТО и срочный ремонт [SECTION_PAGE_TITLE] => Сервисное обслуживание форматно-раскроечных центров плановое ТО и срочный ремонт ) )
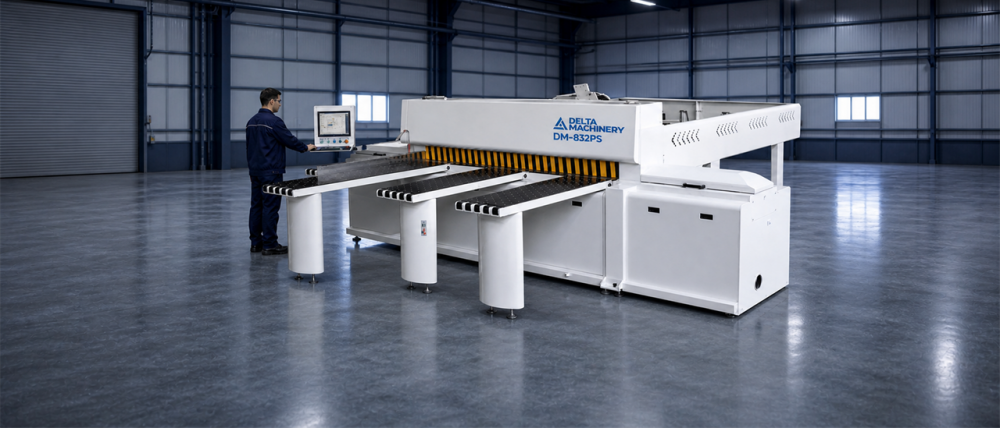
Форматно-раскроечные центры
Сервисное обслуживание форматно-раскроечных центров плановое ТО и срочный ремонт
18.08.2026 08:27:16-
выработка более 0,05 мм на длине хода — приводит к систематической погрешности реза, которую не удаётся скомпенсировать настройкой;
-
локальные вмятины на дорожках качения — проявляются как характерный «щелчок» при проходе определённой отметки и плавающая ширина детали на повторных резах при неизменных настройках Росстип: Признаки износа направляющих;
-
«полигонинг» (микровибрация) из-за эллиптичности роликов — вызывает характерный шум, которого раньше не было, особенно в определённых зонах хода;
-
рост усилия хода после прогрева или на холодную — свидетельствует о дисбалансе преднатяга или смазки, который уже не устраняется регулировкой.
Шпиндельный узел: пять признаков критического износа
Шпиндель форматно-раскроечного центра — это высокоточный узел, работающий на частотах вращения до 4 100–6 800 об/мин. Его ресурс напрямую зависит от качества смазки, отсутствия перегрузок и своевременности замены подшипников. Пять безошибочных признаков, указывающих на необходимость ремонта или замены шпинделя X-SPT: 5 признаков неисправности шпинделя:
-
повышенная вибрация и биение — самый красноречивый признак проблемы; биение посадочного места в радиальном и осевом направлениях не должно превышать 0,03 мм;
-
посторонние шумы — гул, скрежет, вой, которых раньше не было; к моменту появления шума сепаратор подшипника, как правило, уже разрушен;
-
перегрев корпуса — температура шпинделя не должна превышать температуру воздуха в цехе более чем на 50 °C;
-
потеря мощности и остановки под нагрузкой — особенно заметны при входе пилы в плотный материал;
-
отклонения от заданных размеров — если обрабатываемая заготовка получается с устойчивой конусностью, значит, изношены подшипники шпинделя и направляющие станины Познайка: Признаки износа промышленного оборудования.
Таблица 1. Ключевые признаки физического износа и пороговые значения для принятия решения
|
Узел / Параметр |
Допустимое значение (исправное состояние) |
Критическое значение (требуется замена) |
Метод контроля |
|---|---|---|---|
|
Биение шпинделя (радиальное/осевое) |
≤ 0,03 мм |
> 0,05 мм |
индикатор часового типа на посадочном месте |
|
Износ направляющих каретки |
≤ 0,05 мм на длине хода |
> 0,1 мм на длине 1000 мм |
поверочная линейка + щупы; лазерный интерферометр |
|
Точность позиционирования толкателя |
±0,02 мм |
> ±0,05 мм |
контрольный рез с последующим обмером партии деталей |
|
Температура шпинделя (превышение над t цеха) |
≤ 30 °C |
> 50 °C |
пирометр, еженедельный контроль |
|
Точность распиливания |
±0,15 мм |
> ±0,3 мм |
ГОСТ 24610-91, контрольные резы |
|
Люфт каретки (поперечный) |
отсутствует |
ощутимый рукой; плавающая ширина детали |
ручной контроль, пробное пиление |
Моральный износ: когда станок ещё работает, но уже проигрывает
Моральный износ — это процесс постепенного обесценения оборудования по мере появления на рынке более совершенных аналогов. В отличие от физического износа, моральный не связан с состоянием «железа»: станок может быть в идеальном механическом состоянии, но безнадёжно отставать по производительности, энергоэффективности и функциональным возможностям. Системы ЧПУ морально устаревают значительно быстрее, чем механическая часть станка: электроника и ПО устаревают за годы, а не за десятилетия, как механика Модмаш-Софт: Модернизация ЧПУ.
Основные признаки морального износа форматно-раскроечного центра:
-
невозможность интеграции с современными CAM-системами — если стойка ЧПУ не поддерживает постпроцессоры, используемые в цехе, и не может получать карты раскроя напрямую из программ оптимизации;
-
отсутствие функции пакетного раскроя — старые модели форматников, в отличие от современных центров DELTAMACHINERY и JIYU, не способны распускать пачку из 5–7 листов, что критически ограничивает производительность Станкомплект: Выбор раскроечного станка;
-
высокое энергопотребление на единицу продукции — устаревшие двигатели потребляют на 30–40% больше энергии при той же производительности по сравнению с современными сервоприводами с обратной связью;
-
невозможность автоматической загрузки и этикетирования — старые контроллеры не поддерживают промышленные протоколы EtherCAT и Modbus, необходимые для интеграции дополнительных модулей;
-
отсутствие сервисной поддержки и запасных частей — если производитель снял модель с производства и прекратил выпуск запчастей, каждый ремонт превращается в поиск аналогов с непредсказуемым результатом.
Таблица 2. Сравнение затрат: ремонт, модернизация или покупка нового ФРЦ
|
Вариант |
Ориентировочный бюджет, руб. |
Прирост производительности |
Срок окупаемости (2 смены) |
Когда оправдано |
|---|---|---|---|---|
|
Капитальный ремонт (замена направляющих + шпинделя) |
200 000 – 400 000 |
восстановление до паспортных значений |
немедленно (устранение брака) |
износ механики не превышает критических значений; остальные узлы исправны |
|
Комплексная модернизация (ЧПУ + сервоприводы + автозагрузка) |
600 000 – 1 200 000 |
20–40 % |
12–24 месяца |
механика в допусках; морально устарела система управления |
|
Покупка нового ФРЦ (DELTAMACHINERY DM-832PS, JIYU KS-933) |
4 000 000 – 7 000 000 |
до 300 % (при переходе с форматника на пакетный раскрой) |
12–18 месяцев |
физический износ механики превысил критические пороги; моральный износ не позволяет интегрироваться в цифровой контур цеха |
|
Аренда ФРЦ под пиковые нагрузки |
от 80 000 / мес. |
закрытие пиковых потребностей |
немедленно |
сезонные всплески заказов; объёмы недостаточны для покупки |
Экономическая целесообразность модернизации по сравнению с заменой новым оборудованием определяется на основе неравенства: затраты на модернизацию не должны превышать половины стоимости нового станка сопоставимого класса Профиз: Модернизировать или купить новое. Если стоимость апгрейда приближается к 50 % цены нового ФРЦ — однозначно выгоднее покупать новую машину с заводской гарантией и полным ресурсом.
Нормативная база: на что опираться при оценке состояния
Оценка точности форматно-раскроечного центра должна проводиться в соответствии с ГОСТ 24610-91 («Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности»), который распространяется на круглопильные станки, в том числе с программным управлением ГОСТ 24610-91. Стандарт устанавливает, что точность установки станка по уровню не должна превышать 0,1 мм на длине 1000 мм. Для станков нормальной точности допустимый износ направляющих составляет 0,2 мм на длине 1000 мм, а для прецизионного оборудования — 0,002–0,03 мм DN Energy: Величина допустимого износа направляющих.
Требования безопасности при эксплуатации и ремонте деревообрабатывающего оборудования определяются ГОСТ 12.2.026.0-93, который регламентирует устройство защитных ограждений, блокировок и аварийного останова ГОСТ 12.2.026.0-93. Термины и определения в области технического обслуживания и ремонта устанавливает ГОСТ 18322-2016 ГОСТ 18322-2016.
Оснастка DELTA TOOLS и DELTA ABRASIVE: качество, которое продлевает жизнь станка
Значительная часть внеплановых ремонтов связана не с поломкой станка как таковой, а с использованием некачественной или изношенной оснастки. Работа тупыми дисками вызывает перегрузку двигателя и перегрев шпинделя; пиление дисками с нарушенной балансировкой ведёт к вибрациям, разрушающим подшипники. Использование качественных пильных дисков DELTA TOOLS, прошедших динамическую балансировку и вальцовку, снижает нагрузку на привод и шпиндельный узел. Алмазные диски DELTA TOOLS 350×4,4×30 Z=72 с ресурсом до 400 тыс. погонных метров реза и подрезные пилы, исключающие сколы на ламинированных покрытиях, в сочетании с абразивными вкладышами DELTA ABRASIVE для финишной обработки кромок продлевают ресурс как самой оснастки, так и узлов станка DELTA TOOLS: Алмазный диск 350×4,4×30 Z=72.
Список технических источников
-
ГОСТ 24610-91. Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности. URL: https://meganorm.ru/Data1/4/4147/index.htm
-
ГОСТ 12.2.026.0-93. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://normativ.kontur.ru/document?moduleId=1&documentId=274181
-
ГОСТ 18322-2016. Система технического обслуживания и ремонта техники. Термины и определения. URL: https://docs.cntd.ru/document/1200144952
-
Росстип. Форматная тележка и её направляющие: роликовые, шариковые и линейные системы, жёсткость, износ и калибровка точности, 2025. URL: https://rosstip.ru/news/8857-formatnaya-telezhka-i-ejo-napravlyayushchie-rolikovye-sharikovye-i-linejnye-sistemy-zhjostkost-iznos-i-kalibrovka-tochnosti
-
Познайка. Признаки износа промышленного оборудования, 2021. URL: https://poznayka.org/s42985t1.html
-
Профиз. Модернизировать оборудование или приобрести новое: как рассчитать выгоду, 2026. URL: https://www.profiz.ru/peo/3_2026/modernizaciya_ili_pokupka/
-
Станкомплект. Выбор раскроечного станка для производства мебели, 2025. URL: https://stancomplect.com/ru/vybor-raskroinoho-stanka-dlia-proyzvodstva-mebely
-
DELTA TOOLS. Алмазный диск 350×4,4×30 Z=72: техническое описание. URL: https://belebey.stroylandiya.ru/products/almaznyy-disk-po-ldsp-i-mdf-delta-tools-350x4-4x30-mm/
Форматно-раскроечный центр с ЧПУ — это технологическое ядро мебельного цеха, от стабильности которого зависит работа всего производственного цеха. Однако даже самые надёжные машины, такие как DELTAMACHINERY DM-832PS или JIYU KS-933, со временем теряют свои первоначальные характеристики. Важно вовремя отличить устранимый износ, поддающийся плановому ремонту, от критического, когда дальнейшая эксплуатация экономически нецелесообразна. Инженеры «Дельта-Техно» в этом материале систематизируют признаки физического и морального износа, на которые следует ориентироваться при принятии решения о замене оборудования.
Физический износ: когда механика и электроника сигнализируют об усталости
Физический износ — это закономерный процесс постепенного поверхностного разрушения материала деталей, сопровождающийся изменением их геометрии и ухудшением эксплуатационных характеристик. Согласно методическим указаниям, физический износ определяется на основании визуального осмотра и экспертной шкалы, оценивающей техническое состояние оборудования Метод экспертизы состояния промышленного оборудования. Для форматно-раскроечного центра ключевыми узлами, подверженными износу, являются направляющие каретки, шпиндельный узел, приводные ремни и электронные компоненты системы управления.
Направляющие каретки и подвижные соединения
Критические признаки износа направляющих, при которых ремонт становится экономически нецелесообразным:
-
выработка более 0,05 мм на длине хода — приводит к систематической погрешности реза, которую не удаётся скомпенсировать настройкой;
-
локальные вмятины на дорожках качения — проявляются как характерный «щелчок» при проходе определённой отметки и плавающая ширина детали на повторных резах при неизменных настройках Росстип: Признаки износа направляющих;
-
«полигонинг» (микровибрация) из-за эллиптичности роликов — вызывает характерный шум, которого раньше не было, особенно в определённых зонах хода;
-
рост усилия хода после прогрева или на холодную — свидетельствует о дисбалансе преднатяга или смазки, который уже не устраняется регулировкой.
Шпиндельный узел: пять признаков критического износа
Шпиндель форматно-раскроечного центра — это высокоточный узел, работающий на частотах вращения до 4 100–6 800 об/мин. Его ресурс напрямую зависит от качества смазки, отсутствия перегрузок и своевременности замены подшипников. Пять безошибочных признаков, указывающих на необходимость ремонта или замены шпинделя X-SPT: 5 признаков неисправности шпинделя:
-
повышенная вибрация и биение — самый красноречивый признак проблемы; биение посадочного места в радиальном и осевом направлениях не должно превышать 0,03 мм;
-
посторонние шумы — гул, скрежет, вой, которых раньше не было; к моменту появления шума сепаратор подшипника, как правило, уже разрушен;
-
перегрев корпуса — температура шпинделя не должна превышать температуру воздуха в цехе более чем на 50 °C;
-
потеря мощности и остановки под нагрузкой — особенно заметны при входе пилы в плотный материал;
-
отклонения от заданных размеров — если обрабатываемая заготовка получается с устойчивой конусностью, значит, изношены подшипники шпинделя и направляющие станины Познайка: Признаки износа промышленного оборудования.
Таблица 1. Ключевые признаки физического износа и пороговые значения для принятия решения
|
Узел / Параметр |
Допустимое значение (исправное состояние) |
Критическое значение (требуется замена) |
Метод контроля |
|---|---|---|---|
|
Биение шпинделя (радиальное/осевое) |
≤ 0,03 мм |
> 0,05 мм |
индикатор часового типа на посадочном месте |
|
Износ направляющих каретки |
≤ 0,05 мм на длине хода |
> 0,1 мм на длине 1000 мм |
поверочная линейка + щупы; лазерный интерферометр |
|
Точность позиционирования толкателя |
±0,02 мм |
> ±0,05 мм |
контрольный рез с последующим обмером партии деталей |
|
Температура шпинделя (превышение над t цеха) |
≤ 30 °C |
> 50 °C |
пирометр, еженедельный контроль |
|
Точность распиливания |
±0,15 мм |
> ±0,3 мм |
ГОСТ 24610-91, контрольные резы |
|
Люфт каретки (поперечный) |
отсутствует |
ощутимый рукой; плавающая ширина детали |
ручной контроль, пробное пиление |
Моральный износ: когда станок ещё работает, но уже проигрывает
Моральный износ — это процесс постепенного обесценения оборудования по мере появления на рынке более совершенных аналогов. В отличие от физического износа, моральный не связан с состоянием «железа»: станок может быть в идеальном механическом состоянии, но безнадёжно отставать по производительности, энергоэффективности и функциональным возможностям. Системы ЧПУ морально устаревают значительно быстрее, чем механическая часть станка: электроника и ПО устаревают за годы, а не за десятилетия, как механика Модмаш-Софт: Модернизация ЧПУ.
Основные признаки морального износа форматно-раскроечного центра:
-
невозможность интеграции с современными CAM-системами — если стойка ЧПУ не поддерживает постпроцессоры, используемые в цехе, и не может получать карты раскроя напрямую из программ оптимизации;
-
отсутствие функции пакетного раскроя — старые модели форматников, в отличие от современных центров DELTAMACHINERY и JIYU, не способны распускать пачку из 5–7 листов, что критически ограничивает производительность Станкомплект: Выбор раскроечного станка;
-
высокое энергопотребление на единицу продукции — устаревшие двигатели потребляют на 30–40% больше энергии при той же производительности по сравнению с современными сервоприводами с обратной связью;
-
невозможность автоматической загрузки и этикетирования — старые контроллеры не поддерживают промышленные протоколы EtherCAT и Modbus, необходимые для интеграции дополнительных модулей;
-
отсутствие сервисной поддержки и запасных частей — если производитель снял модель с производства и прекратил выпуск запчастей, каждый ремонт превращается в поиск аналогов с непредсказуемым результатом.
Таблица 2. Сравнение затрат: ремонт, модернизация или покупка нового ФРЦ
|
Вариант |
Ориентировочный бюджет, руб. |
Прирост производительности |
Срок окупаемости (2 смены) |
Когда оправдано |
|---|---|---|---|---|
|
Капитальный ремонт (замена направляющих + шпинделя) |
200 000 – 400 000 |
восстановление до паспортных значений |
немедленно (устранение брака) |
износ механики не превышает критических значений; остальные узлы исправны |
|
Комплексная модернизация (ЧПУ + сервоприводы + автозагрузка) |
600 000 – 1 200 000 |
20–40 % |
12–24 месяца |
механика в допусках; морально устарела система управления |
|
Покупка нового ФРЦ (DELTAMACHINERY DM-832PS, JIYU KS-933) |
4 000 000 – 7 000 000 |
до 300 % (при переходе с форматника на пакетный раскрой) |
12–18 месяцев |
физический износ механики превысил критические пороги; моральный износ не позволяет интегрироваться в цифровой контур цеха |
|
Аренда ФРЦ под пиковые нагрузки |
от 80 000 / мес. |
закрытие пиковых потребностей |
немедленно |
сезонные всплески заказов; объёмы недостаточны для покупки |
Экономическая целесообразность модернизации по сравнению с заменой новым оборудованием определяется на основе неравенства: затраты на модернизацию не должны превышать половины стоимости нового станка сопоставимого класса Профиз: Модернизировать или купить новое. Если стоимость апгрейда приближается к 50 % цены нового ФРЦ — однозначно выгоднее покупать новую машину с заводской гарантией и полным ресурсом.
Нормативная база: на что опираться при оценке состояния
Оценка точности форматно-раскроечного центра должна проводиться в соответствии с ГОСТ 24610-91 («Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности»), который распространяется на круглопильные станки, в том числе с программным управлением ГОСТ 24610-91. Стандарт устанавливает, что точность установки станка по уровню не должна превышать 0,1 мм на длине 1000 мм. Для станков нормальной точности допустимый износ направляющих составляет 0,2 мм на длине 1000 мм, а для прецизионного оборудования — 0,002–0,03 мм DN Energy: Величина допустимого износа направляющих.
Требования безопасности при эксплуатации и ремонте деревообрабатывающего оборудования определяются ГОСТ 12.2.026.0-93, который регламентирует устройство защитных ограждений, блокировок и аварийного останова ГОСТ 12.2.026.0-93. Термины и определения в области технического обслуживания и ремонта устанавливает ГОСТ 18322-2016 ГОСТ 18322-2016.
Оснастка DELTA TOOLS и DELTA ABRASIVE: качество, которое продлевает жизнь станка
Значительная часть внеплановых ремонтов связана не с поломкой станка как таковой, а с использованием некачественной или изношенной оснастки. Работа тупыми дисками вызывает перегрузку двигателя и перегрев шпинделя; пиление дисками с нарушенной балансировкой ведёт к вибрациям, разрушающим подшипники. Использование качественных пильных дисков DELTA TOOLS, прошедших динамическую балансировку и вальцовку, снижает нагрузку на привод и шпиндельный узел. Алмазные диски DELTA TOOLS 350×4,4×30 Z=72 с ресурсом до 400 тыс. погонных метров реза и подрезные пилы, исключающие сколы на ламинированных покрытиях, в сочетании с абразивными вкладышами DELTA ABRASIVE для финишной обработки кромок продлевают ресурс как самой оснастки, так и узлов станка DELTA TOOLS: Алмазный диск 350×4,4×30 Z=72.
Список технических источников
-
ГОСТ 24610-91. Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности. URL: https://meganorm.ru/Data1/4/4147/index.htm
-
ГОСТ 12.2.026.0-93. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://normativ.kontur.ru/document?moduleId=1&documentId=274181
-
ГОСТ 18322-2016. Система технического обслуживания и ремонта техники. Термины и определения. URL: https://docs.cntd.ru/document/1200144952
-
Росстип. Форматная тележка и её направляющие: роликовые, шариковые и линейные системы, жёсткость, износ и калибровка точности, 2025. URL: https://rosstip.ru/news/8857-formatnaya-telezhka-i-ejo-napravlyayushchie-rolikovye-sharikovye-i-linejnye-sistemy-zhjostkost-iznos-i-kalibrovka-tochnosti
-
Познайка. Признаки износа промышленного оборудования, 2021. URL: https://poznayka.org/s42985t1.html
-
Профиз. Модернизировать оборудование или приобрести новое: как рассчитать выгоду, 2026. URL: https://www.profiz.ru/peo/3_2026/modernizaciya_ili_pokupka/
-
Станкомплект. Выбор раскроечного станка для производства мебели, 2025. URL: https://stancomplect.com/ru/vybor-raskroinoho-stanka-dlia-proyzvodstva-mebely
-
DELTA TOOLS. Алмазный диск 350×4,4×30 Z=72: техническое описание. URL: https://belebey.stroylandiya.ru/products/almaznyy-disk-po-ldsp-i-mdf-delta-tools-350x4-4x30-mm/
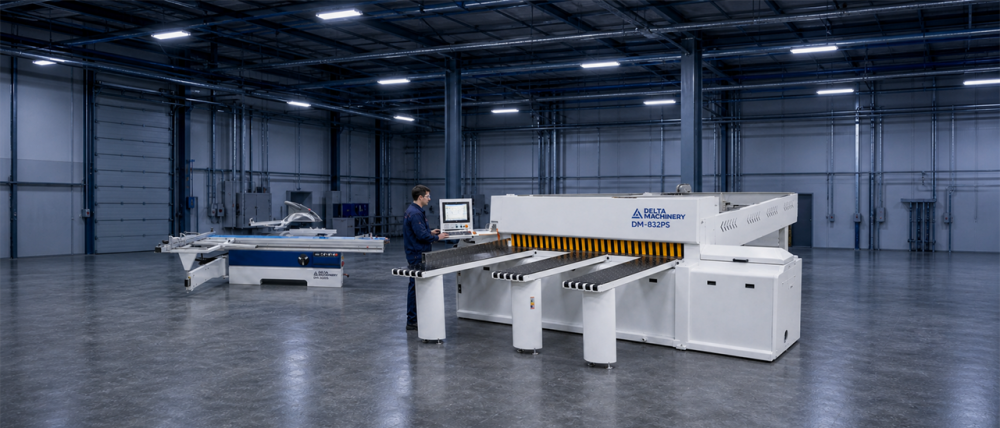
Форматно-раскроечные центры
Когда пора менять форматно-раскроечный центр на новый признаки морального и физического износа
18.08.2026 08:27:56